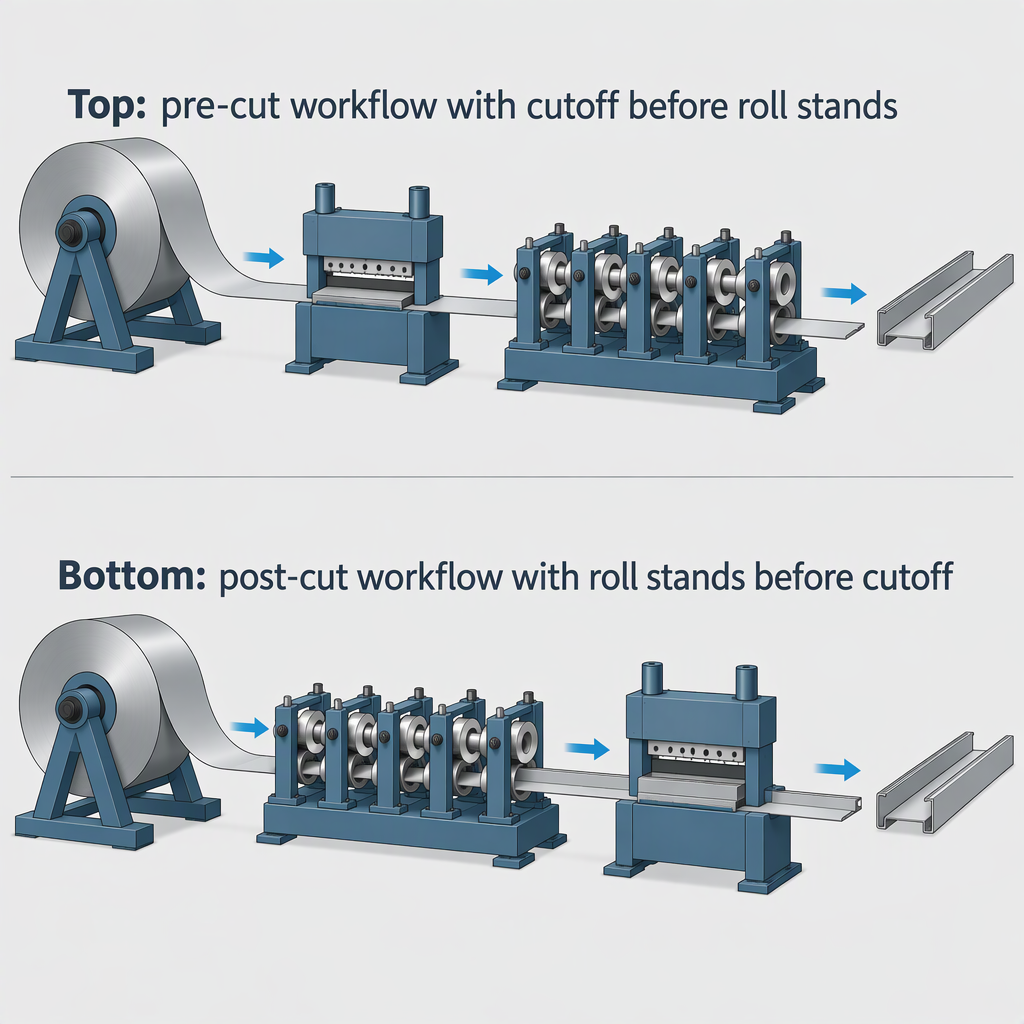
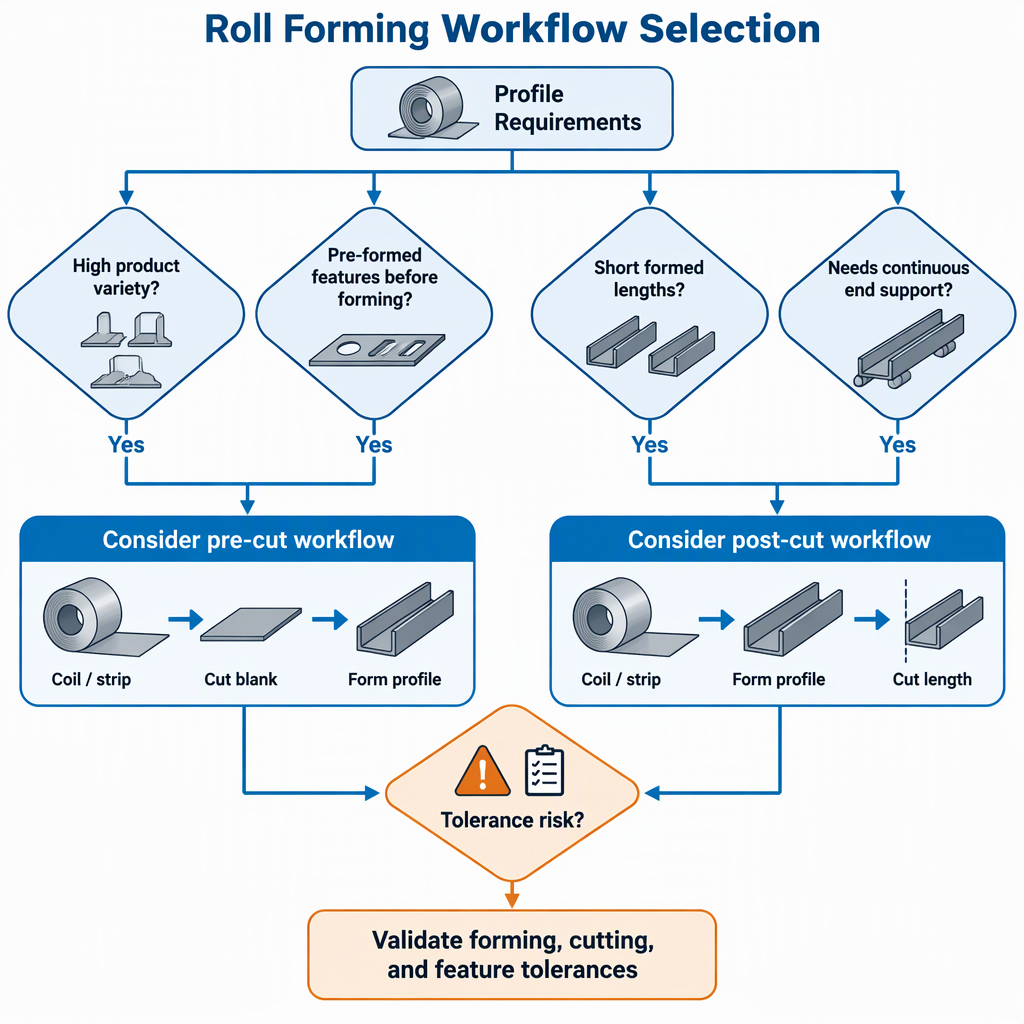
Elija el perfilado precortado cuando las operaciones de hoja plana, la planificación de anchos múltiples o las características preformadas dominen la familia de productos; Elija el perfilado post-corte cuando el soporte de formado continuo, las longitudes cortas de formado y el control de calidad final sean los mayores riesgos.
¿Qué cambia cuando el corte ocurre antes o después del formado?
En un flujo de trabajo de precorte, la bobina se corta a la longitud adecuada antes de que la tira entre en la perfiladora; En un flujo de trabajo de poscorte, primero se forma la tira y luego una cizalla de perfil corta la sección terminada.
El perfilado en sí es un proceso de doblado continuo: una lámina o tira plana se alimenta longitudinalmente a través de sucesivos pares de rodillos, que gradualmente doblan el material hasta obtener la sección transversal requerida. La orientación técnica de AHSS Insights sobre perfilado también señala que la alimentación, el formado y el corte se pueden combinar con operaciones en línea como muescas, ranurados, punzonados, estampados y curvados.
Lógica de línea precortada
Primero se mide y corta la tira plana, de modo que la perfiladora recibe piezas en bruto individuales en lugar de un flujo continuo de bobinas.
Esto hace que la decisión de corte anterior sea parte de la receta del producto, especialmente cuando la longitud del espacio en blanco, las condiciones del extremo plano o las características de la preforma son importantes.
Lógica de línea post-corte
La bobina pasa continuamente a través de los soportes de laminación y el perfil terminado se corta después de formarlo mediante una cizalla formada para ese perfil.
Esto otorga más importancia a las herramientas de corte de perfil, pero puede mantener la pieza soportada durante la operación de conformado hasta el corte final.
Cuando el perfilado precortado se adapta mejor
El perfilado precortado se adapta mejor cuando el plan del producto se beneficia del corte mientras el material aún está plano, especialmente para familias que necesitan preparación de láminas planas antes del conformado.
Aplicaciones de buen ajuste
El precorte puede resultar atractivo cuando la línea debe acomodar múltiples perfiles o variaciones frecuentes de ancho sin que todas las decisiones dependan de una cizalla de perfil formado.
También pertenece a la discusión cuando el corte, punzonado, ranurado u otras operaciones en línea deben coordinarse con la secuencia de conformado.
Preguntas del comprador
Pregunte si la familia de productos gana más con el corte plano y la manipulación de piezas en bruto de lo que pierde al alimentar piezas cortadas individuales a través de los soportes de formación.
Pregunte también cómo gestiona el proveedor el ensanchamiento de los extremos y el control de las piezas después de que los extremos delantero y trasero ya no están sostenidos por una tira continua.
Cuando el perfilado post-corte se adapta mejor
El perfilado post-corte se adapta mejor cuando el soporte continuo del material a través de los soportes del rodillo es más importante que cortar la pieza en bruto mientras está plana.
Aplicaciones de buen ajuste
Los diseños de poscorte se consideran comúnmente para láminas de formato corto y tipos de productos en los que el corte después del conformado ayuda a gestionar las condiciones finales y los problemas de manipulación.
Pueden ser una buena opción cuando un perfil formado se ejecuta repetidamente lo suficiente como para justificar un enfoque de corte específico del perfil.
Preguntas del comprador
Pregunte cuántos perfiles distintos necesitan sus propias herramientas de corte, cómo se maneja el cambio y si el diseño de la cizalla coincide con cada perfil de la familia de productos prevista.
Para las compras, la contrapartida clave no es simplemente el número de máquinas; se trata de si el corte del perfil posterior reduce la calidad más costosa y los riesgos de manipulación de ese producto.
Cómo la variedad de productos afecta la elección
Una familia de productos variada a menudo empuja la decisión hacia el flujo de trabajo que reduce la cantidad de restricciones específicas del perfil en la línea.
Condición de variedad de producto
Implicaciones de precorte
Implicaciones de poscorte
Muchos perfiles en un grupo de planificación
Puede reducir la dependencia de una cizalla de perfil formado separada para cada perfil, dependiendo del diseño de la línea.
Puede requerir más atención a las herramientas de corte de perfiles y la planificación de cambios.
Variación frecuente del ancho
Puede resultar útil cuando la preparación del material plano es fundamental para la estrategia del producto.
Todavía puede funcionar, pero el comprador debe confirmar la compatibilidad de las tijeras y guías en todo el rango de ancho.
Características realizadas antes o durante el conformado.
Coordine el orden de corte, punzonado, muescas, ranurado y formado antes de finalizar el concepto de línea.
Confirmar si esas operaciones son prácticas antes del corte final del perfil y si el registro permanece controlado.
Para los productos de construcción metálicos, la variedad suele ser un factor de selección más importante que el nombre del flujo de trabajo. Un perfil estable y de gran volumen puede justificar un enfoque de poscorte dedicado, mientras que una familia con muchos anchos o combinaciones de características puede merecer una revisión de precorte más profunda.
Cómo afectan la longitud de la pieza y la producción de láminas cortas a la elección
Las longitudes cortas tienden a hacer que el manejo, el roscado y la condición final sean más importantes, por lo que deben evaluarse tempranamente en lugar de tratarse como un problema menor de programación.
Pregunta relacionada con la longitud
Por qué es importante
Señal de flujo de trabajo
¿Entrarán piezas muy cortas en la perfiladora?
Los espacios en blanco cortos precortados pueden crear preguntas prácticas de alimentación y soporte dentro de los soportes de formación.
Considere si el poscorte soporta mejor el material hasta que se complete el formado.
¿Están dentro del alcance el plafón, el friso, la cumbrera u otras secciones cortas?
Las piezas conformadas cortas se identificaron como un factor de decisión para la evaluación de la línea de postcorte.
Exigir al proveedor que muestre cómo la línea maneja la parte comercial más corta.
¿La longitud cambia con frecuencia?
Los cambios frecuentes de longitud afectan la medición, el corte y el control de recetas en cualquiera de los flujos de trabajo.
Compare la lógica de control y las muestras de validación, no solo el diseño mecánico.
Tolerancia y riesgos de calidad final para validar tempranamente
Valide el ensanchamiento final, la torsión, el arco, la curvatura, la sensibilidad del resorte y la calidad del corte antes de elegir el flujo de trabajo, porque estos riesgos pueden superar una simple preferencia de diseño.
El perfilado cambia de forma gradualmente a través de sucesivos pases de herramientas, por lo que las propiedades del material, el diseño del rodillo y cualquier operación adicional deben revisarse juntos en lugar de como elementos de línea de compra aislados.
La recuperación elástica es un efecto de recuperación elástica después de la flexión y puede crear diferencias dimensionales entre una pieza formada y su geometría prevista; El estudio de recuperación elástica de PLOS One es útil como contexto general de conformado, no como una regla directa para la selección de la línea de perfilado arquitectónico.
Cuando los controles o los diseños híbridos cambian la respuesta
Los controles modernos y los diseños híbridos pueden reducir la diferencia entre precorte y poscorte, pero no eliminan la necesidad de validar la familia de productos con respecto al concepto de línea real.
Opción para discutir
En qué puede ayudar
Limitación del comprador
Controles servo o de circuito cerrado
Puede mejorar la coordinación de medición, corte y movimiento de líneas.
Los controles no eliminan los límites mecánicos, las necesidades de herramientas o la respuesta del material.
Dispositivos antideslumbrantes o de control final
Puede ayudar a gestionar las preocupaciones sobre la calidad final que influyen en las decisiones previas al corte.
Confirme la solución en el perfil real y el rango de longitud.
Líneas con ambos conceptos de corte.
Puede admitir una combinación de productos más amplia cuando un flujo de trabajo no sea suficiente.
El diseño añadido debe justificarse por una variedad real de productos, no por un vago deseo de flexibilidad.
La pregunta práctica es si el control agregado o la capacidad híbrida resuelven un problema definido del producto: piezas cortas, perfiles múltiples, ensanchamiento final, presión de cambio o registro de características.
Lista de verificación de RFQ para elegir el flujo de trabajo
Antes de solicitar una cotización, describa la familia de productos con suficiente detalle para que el proveedor evalúe la secuencia de formado, la ubicación de corte, el comportamiento del material y las operaciones en línea en conjunto.
Enumere cada familia de perfiles, anchos y largos, incluidas las piezas formadas más cortas y cualquier producto que pueda necesitar su propio corte de perfil.
Defina la gama de materiales, incluido el grado, el espesor, las consideraciones de recubrimiento y cualquier característica sensible al conformado que deba permanecer estable.
Mapee todas las operaciones que puedan ocurrir en línea, como punzonado, entallado, ranurado, estampado, curvado, conformado y corte.
Pregunte cómo el flujo de trabajo propuesto gestiona la calidad del ensanchamiento, la torsión, el arco, la curvatura y el corte en la parte más difícil, no solo en la muestra más fácil.
Solicite una explicación sobre las herramientas y los cambios para cada perfil importante o variación de ancho en la familia de productos prevista.
Pregunte si se proponen controles, accesorios o un diseño híbrido para resolver un riesgo específico del producto y solicite al proveedor que nombre ese riesgo claramente.
Mantenga las comparaciones de precios, velocidad y entrega separadas de la selección del flujo de trabajo, a menos que el proveedor proporcione documentación específica de la línea para la configuración cotizada.
Conclusión
El mejor flujo de trabajo es aquel que controla las condiciones más difíciles del producto con la menor complejidad de cambios, manipulación y herramientas innecesarias.
Elija precortado cuando el corte plano, la variedad de productos o las características de la preforma sean fundamentales para el plan de producción.
Elija el poscorte cuando las prioridades más importantes sean el soporte de conformado continuo, las longitudes cortas de conformado y el control de calidad final.
Revise el material, las herramientas, las operaciones en línea y la ubicación de los cortes como un solo sistema de proceso.
Para una compra seria de equipo, no pregunte qué flujo de trabajo es universalmente mejor. Pregunte qué flujo de trabajo se adapta mejor a la familia de perfiles, el rango de longitud, el plan de funciones y las muestras de validación reales que necesita realizar.
Preguntas frecuentes sobre el perfilado precortado y postcortado
Estas preguntas ayudan a los fabricantes e ingenieros de procesos a convertir la comparación en una discusión práctica sobre especificaciones.
¿Cuál es la principal diferencia entre el perfilado precortado y postcortado?
Las líneas precortadas cortan la tira antes de formarla, mientras que las líneas postcortadas forman primero el perfil y luego cortan la sección terminada con una cizalla para perfiles.
¿Qué flujo de trabajo es mejor para múltiples perfiles?
A menudo, vale la pena evaluar los perfiles múltiples porque el comprador puede querer reducir la dependencia de las herramientas de corte específicas del perfil, pero la elección final aún debe reflejar la combinación de perfiles real y el plan de cambio.
¿Qué flujo de trabajo es mejor para hojas cortas?
Las longitudes formadas cortas a menudo favorecen una revisión posterior al corte porque el material puede permanecer continuo durante el formado antes del corte final.
¿El precorte siempre provoca un ensanchamiento final?
No hay una sola declaración que se ajuste a todas las líneas, pero el ensanchamiento final y el control de calidad final son temas importantes de validación del precorte y deben verificarse en el perfil real y el rango de longitud.
¿Por qué el poscorte necesita especial atención al cizallamiento?
Debido a que el corte ocurre después de que se forma el perfil, la cizalla debe coincidir con la geometría formada y la familia de productos prevista.
¿Cómo afecta el springback la decisión?
El resorte es un efecto de recuperación elástica después de la flexión, por lo que pertenece a la revisión de control dimensional para cualquier flujo de trabajo de conformado, pero debe validarse con el material y el perfil reales en lugar de asumirse a partir de una regla general.
¿Puede una línea híbrida utilizar ambos enfoques?
Se pueden considerar conceptos híbridos cuando la familia de productos tiene necesidades de flujo de trabajo realmente diferentes, pero la complejidad añadida debe estar ligada a una razón de producción clara, como variedad de perfiles, longitudes cortas o control de calidad final.
¿Qué se debe incluir en una solicitud de cotización?
Incluya perfiles, anchos, longitudes, gama de materiales, operaciones de características, expectativas de corte y requisitos de validación de muestras para que el proveedor pueda evaluar todo el proceso de perfilado en lugar de solo una elección de corte.
La maquinaria de BMS se estableció inicialmente en 1992. En 2017, nos convertimos en miembro del grupo Xiamen BMS e invirtió 7 fábricas, 6 centros de mecanizado y 1 empresa de estructura de acero en China, que cubre totalmente un área de más de 30000 metros cuadrados.