


Una FAT de perfilado debe confirmar que los planos, materiales, calibres, datos de referencia y reglas de aceptación acordados pueden producir perfiles utilizables, características de orificios y longitudes de corte bajo las condiciones de prueba que usted registre; No acepte una línea sobre una promesa genérica de precisión cuando las tolerancias, las herramientas de medición y las reglas de repetición de pruebas no se hayan fijado en el protocolo FAT.
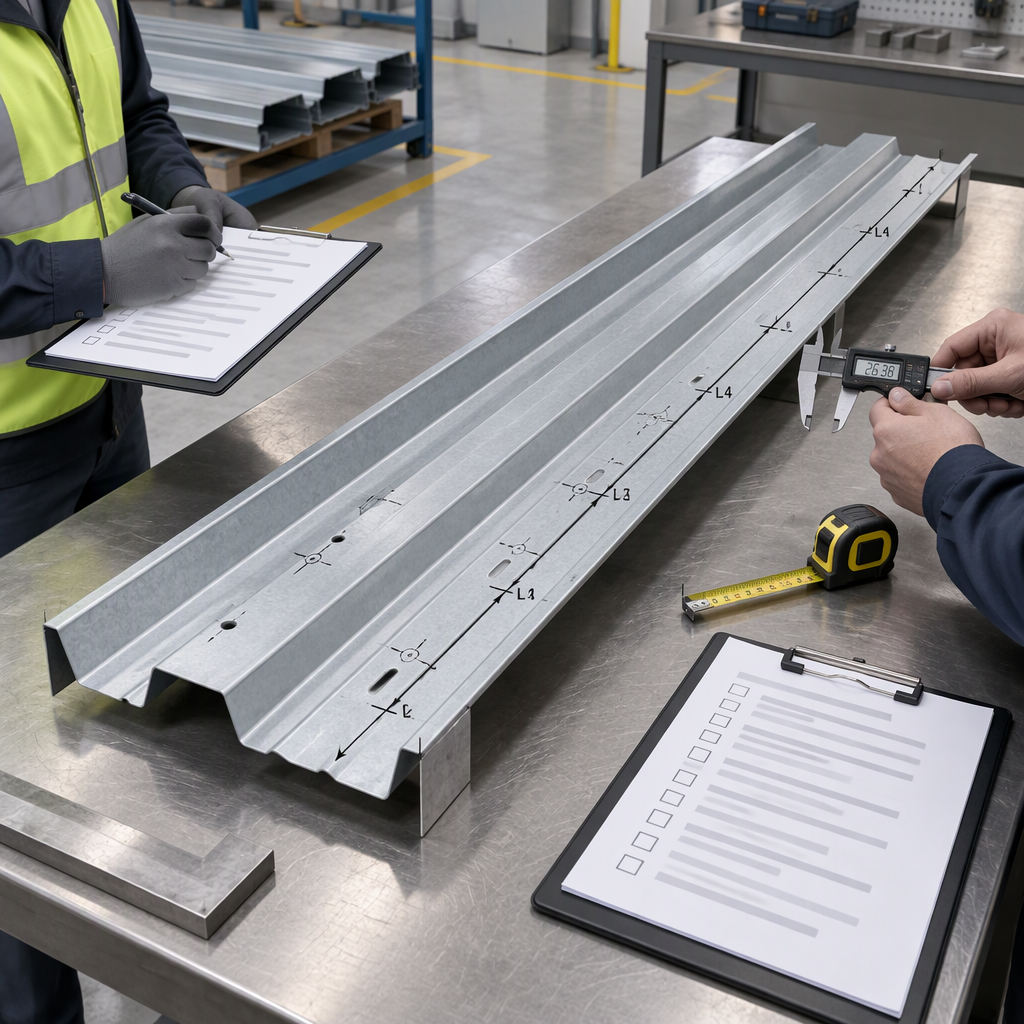
Establezca el límite FAT antes de medir piezas
Una FAT de perfilado debe comenzar definiendo qué operaciones de conformado, punzonado y corte se están presenciando, porque el perfilado es un proceso continuo que dobla la tira de manera incremental a través de matrices de rodillos sucesivos y puede incluir características en línea y corte a medida.
- Adjunte el dibujo del perfil aprobado, la tabla de tolerancias, el programa de agujeros, el requisito de longitud de corte y el esquema de referencia al registro FAT antes de evaluar la primera muestra.
- Indique el grado del material, el espesor, la condición del recubrimiento y la condición de la bobina que se utilizarán durante la prueba, ya que los resultados dimensionales pueden verse afectados por la resistencia del material, la variación del límite elástico, la recuperación elástica y la forma de la bobina entrante.
- Enumere las herramientas de medición, el estado de calibración, el método de medición y la persona responsable de registrar los resultados antes de que comience la ejecución del testigo.
- Defina qué sucede cuando un resultado está fuera del requisito acordado: ajuste, muestras adicionales, espera para revisión de ingeniería o nueva prueba formal.
Evite escribir "precisión de la máquina por confirmar" como todo el alcance de FAT. El límite útil es un límite específico de la pieza: geometría del perfil, características funcionales, longitud de corte, método de medición, recuento de muestras y regla de disposición.
Pruebe los perfiles con respecto al dibujo, no con una promesa genérica
Las verificaciones del perfil deben comparar la sección formada con el dibujo y la tabla de tolerancia aprobados por el comprador, porque las dimensiones del perfil formado están influenciadas por la recuperación elástica, la variación del material, la forma de la bobina, la condición de las herramientas y los requisitos de tolerancia.
- Confirme la sección transversal terminada: alma, ala, labio, retorno, nervadura u otra geometría definida en el dibujo que haga funcional el producto de construcción.
- Mida las dimensiones críticas en las estaciones acordadas en lugar de elegir puntos convenientes después del recorrido.
- Registre la torsión, el arco, el ensanchamiento, la deformación local y las marcas visibles solo cuando el dibujo o el protocolo FAT defina cómo esas condiciones afectan la aceptación.
- Separe las muestras de configuración de las muestras FAT aceptadas para que las piezas de ajuste iniciales no oculten la condición final de la máquina.
- Si las tolerancias son más estrictas de lo que requiere la función del producto, revise si realmente son necesarias antes de utilizarlas como base de rechazo.
No importe una tolerancia de perfil universal de otro proyecto. La tolerancia debe provenir del dibujo del producto, el ajuste para el uso final, el ensamblaje posterior y el método de medición que ambas partes acepten.
Verifique los agujeros, ranuras y muescas como características funcionales
Los controles de orificios, ranuras y muescas pertenecen a la FAT cuando esas características son parte del proceso de perfilado continuo o se producen antes del moldeo y luego se transportan a través de los soportes de moldeo.
- Verifique el tipo de característica: orificio redondo, ranura alargada, muesca, corte final, relieve u otra característica definida en el dibujo.
- Mida la ubicación de la característica desde la referencia acordada, no desde un borde recortado o una esquina formada, a menos que el dibujo defina esa referencia.
- Verifique si el conformado ha desplazado, estirado, distorsionado o rotado las características que se perforaron antes de que la tira ingresara en pasadas de conformado posteriores.
- Registre rebabas, deformaciones, desgarros o daños en el revestimiento únicamente según el texto de aceptación que se haya acordado de antemano.
- Confirme que el paso de los orificios y la secuencia de características coincidan con los requisitos de ensamblaje funcional, especialmente donde el perfil se alineará con clips, tornillos, paneles u otros componentes del edificio.
Verificar la longitud del corte con datos y registros acordados.
La verificación de la longitud de corte debe confirmar que la línea produce la longitud de pieza especificada en el dibujo después de conformar y cortar a la medida, utilizando datos de referencia acordados y resultados de muestras registrados.
- Defina si la longitud se mide en general, entre funciones finales, a partir de una referencia punzonada o desde otra referencia funcional.
- Ejecute la cantidad acordada de piezas después de la estabilización de la configuración, luego identifique cada pieza medida en el registro FAT.
- Utilice una herramienta y un método de medición cuya calibración y trazabilidad sean adecuadas para la tolerancia de longitud que se está juzgando.
- Registre cada valor medido en lugar de simplemente escribir si se aprobó o no, porque una revisión de ingeniería posterior puede necesitar la distribución real.
- Si la longitud del corte cambia después del ajuste del perfil, repita las comprobaciones afectadas en lugar de aceptar el registro de longitud anterior.
La longitud del corte no está aislada del resto de la línea. La condición del material, la configuración del conformado, el desgaste de las herramientas y las opciones de tolerancia pueden afectar la pieza que finalmente llega a la estación de corte.
Controle el sistema de medición antes de juzgar la máquina.
Antes de rechazar o aceptar muestras FAT, confirme que los medidores, los registros de calibración, el método de medición y la incertidumbre sean adecuados para las tolerancias del protocolo FAT.
El NIST explica la trazabilidad metrológica a través de la calibración, materiales de referencia, métodos de prueba, evaluación de incertidumbre y listas de verificación de trazabilidad, y asigna a los usuarios de los resultados de las mediciones la responsabilidad de decidir qué es adecuado para sus necesidades.
AIAG afirma que los datos de medición se utilizan en casi todos los procesos de fabricación y que evaluar la calidad del sistema de medición ayuda a identificar dónde se pueden realizar mejoras.
- Haga coincidir la resolución y el método del medidor con la tolerancia que se está juzgando.
- Lleve registros de calibración actualizados para calibradores, cintas, medidores de altura, accesorios, equipos CMM o medidores personalizados utilizados en el FAT.
- Defina quién mide, dónde mide y cómo se manejan las lecturas repetidas.
- Si varias personas o medidores pueden influir en la decisión, planifique una verificación del sistema de medición antes de utilizar datos marginales como base para la aceptación.
Bloquee el material de muestra y ejecute las condiciones en el registro.
El registro FAT debe identificar el material y las condiciones de ejecución utilizadas para las muestras observadas, porque las dimensiones del laminado pueden cambiar con la resistencia del material, la recuperación elástica, la variabilidad del límite elástico, la forma de la bobina entrante, las herramientas desgastadas y los requisitos de tolerancia.
- Registre la identidad de la bobina o tira, el espesor nominal, el grado del material, la condición del recubrimiento y cualquier problema conocido con la forma de la bobina antes de la ejecución.
- Indique qué operaciones en línea están activas: solo conformado, punzonado, entallado, ranurado, estampado, curvado y corte a medida.
- Identifique la condición de instalación de rodillos, punzones, herramientas de corte, accesorios y calibres que influyen en las piezas de prueba.
- Mantenga los cambios de configuración visibles en el registro para que el conjunto de muestras aceptado esté vinculado a la condición ajustada final.
Cuando el material de producción difiere del material FAT, trate el resultado FAT como condicional. Utilice el FAT para verificar la configuración y el método de medición acordados, luego defina qué confirmación adicional se necesita para el rango de bobinas de producción.
Convierta las mediciones en una decisión de aceptación
La lista de verificación FAT debe convertir los resultados del perfil, orificio y longitud de corte en una disposición clara: aceptar, corregir y volver a probar, esperar para revisión de ingeniería o rechazar la condición de prueba.
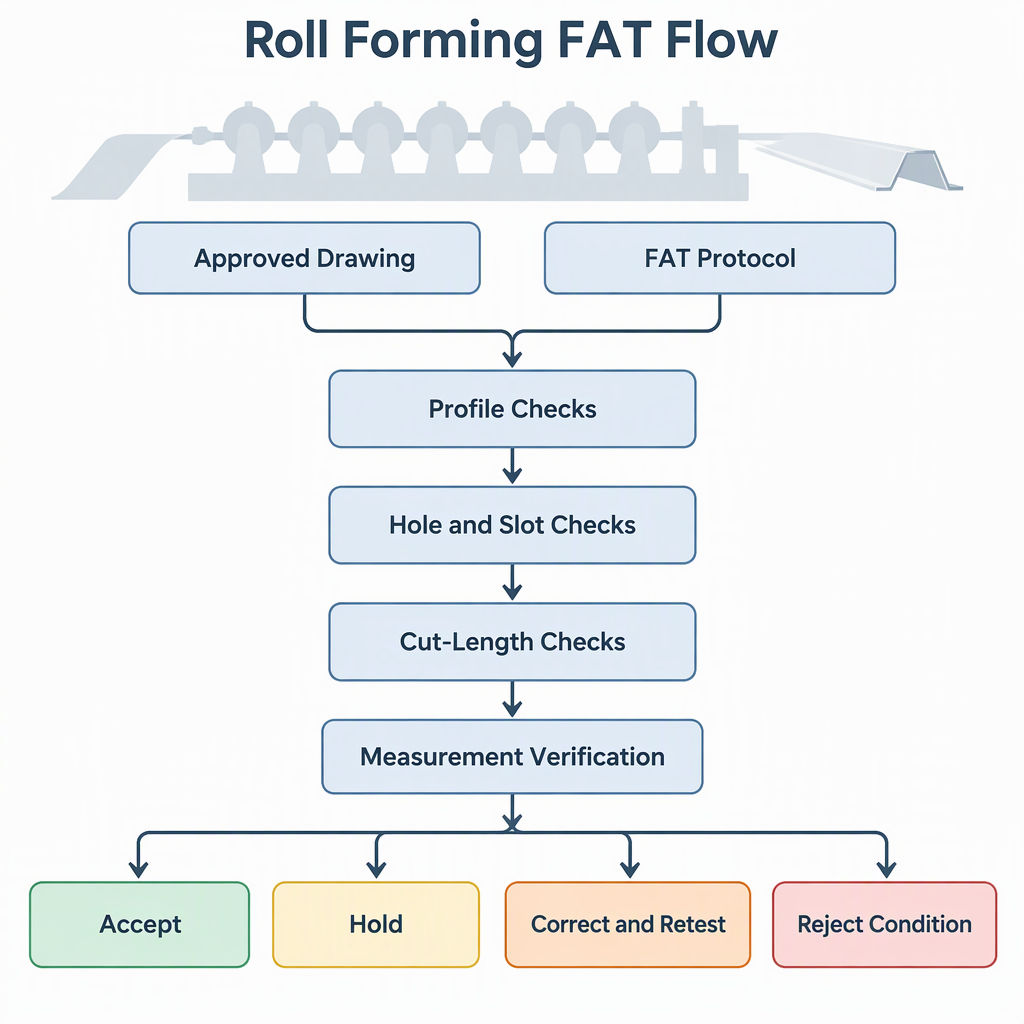
| Resultado FAT | Acción del comprador | Registro a conservar |
|---|---|---|
| Todas las medidas críticas de perfil, características y longitud cumplen con el dibujo y la tabla de tolerancias acordadas. | Acepte la condición presenciada para el alcance definido. | Valores medidos, ID de muestras, registro de materiales, lista de calibres y disposición firmada. |
| Una medición está fuera de tolerancia pero la causa puede estar relacionada con la configuración. | Corrija la configuración y vuelva a probar las características afectadas. | Resultado original, ajuste realizado, nueva prueba de ID de muestra y nuevos valores medidos. |
| Un resultado es marginal y el método de medición no es adecuado para la tolerancia. | Mantenga la decisión hasta que se confirme el método de medición o calibre. | Estado de calibración del medidor, descripción del método, lecturas repetidas y decisión de revisión. |
| La pieza no puede cumplir con el dibujo funcional acordado después de una corrección razonable. | Rechazar la condición presenciada o reabrir la negociación técnica. | Mediciones no conformes, requisitos afectados y próximo paso acordado. |
- Firme únicamente las características que realmente fueron presenciadas y medidas.
- Conservar los registros de mediciones con la disposición final de FAT.
- No permita que un resultado de longitud aprobada anule los requisitos de perfil o orificio fallidos.
Conclusión
Una FAT de perfilado útil es un evento controlado de verificación de adquisiciones, no una demostración general de la máquina.
Defina las operaciones de perfilado que se están presenciando, incluido el conformado, las características en línea y el corte a medida.
Juzgue los perfiles, agujeros, ranuras, muescas y longitudes de corte según el dibujo acordado y la tabla de tolerancias.
Confirme la trazabilidad de las mediciones y la idoneidad del método antes de tomar decisiones de aceptación a partir de datos dudosos.
Preguntas frecuentes
Estas preguntas ayudan a los compradores a cerrar brechas comunes antes de firmar un registro FAT de perfilado.
¿Cuántas muestras de perfil se deben medir?
Utilice el recuento de muestras acordado en el protocolo FAT. El punto importante es que el recuento, las estaciones, la tabla de tolerancia y la regla de disposición se fijan antes de seleccionar las piezas.
¿Se deben revisar los agujeros antes o después de formarlos?
Verifique la característica en la condición que sea importante para el producto final. Si se hacen agujeros o muescas antes del conformado, verifique también su ubicación y condición final después del conformado.
¿Qué tolerancia de longitud de corte se debe utilizar?
Utilice la tolerancia del dibujo aprobado o de la especificación de compra. Una descripción general del proceso de perfilado admite el corte a medida, pero no establece una tolerancia universal para cada perfil.
¿Todos los medidores necesitan registros de calibración en la FAT?
Los medidores utilizados para las decisiones de aceptación deben tener registros de calibración y trazabilidad adecuados para la tolerancia que se juzga.
¿Se pueden aceptar los resultados de FAT si el material de producción cambia más adelante?
Trate el resultado FAT como vinculado al material grabado y a las condiciones de ejecución. Si el material de producción cambia de una manera que afecta la resistencia, la recuperación elástica, el espesor o la forma de la bobina, defina una confirmación adicional.
¿Qué debería pasar con una medición límite?
Mantenga la decisión hasta que el método de medición, la condición del medidor, las lecturas repetidas y la incertidumbre sean adecuadas para la tolerancia que se está juzgando.
¿Una FAT de perfilado demuestra que todas las bobinas de producción futuras pasarán?
No. Acredita la condición testificada frente al alcance FAT acordado. Las bobinas futuras, el desgaste de las herramientas, la variación de materiales y los cambios de configuración pueden requerir controles de producción adicionales.


