


La variación del ancho de la bobina no debe atribuirse únicamente a la bobina hasta que se haya verificado la posición lateral de la guía de entrada, la elevación de la tira, los rieles guía paralelos y los ajustes repetibles. La formación de rollos depende de que la tira se mueva longitudinalmente a través de sucesivos pares de rodillos, por lo que la forma de la bobina entrante y la variación del material aún pueden afectar el perfil final incluso cuando la guía está configurada correctamente.
Por qué es importante la guía de entrada cuando cambia el ancho de la bobina
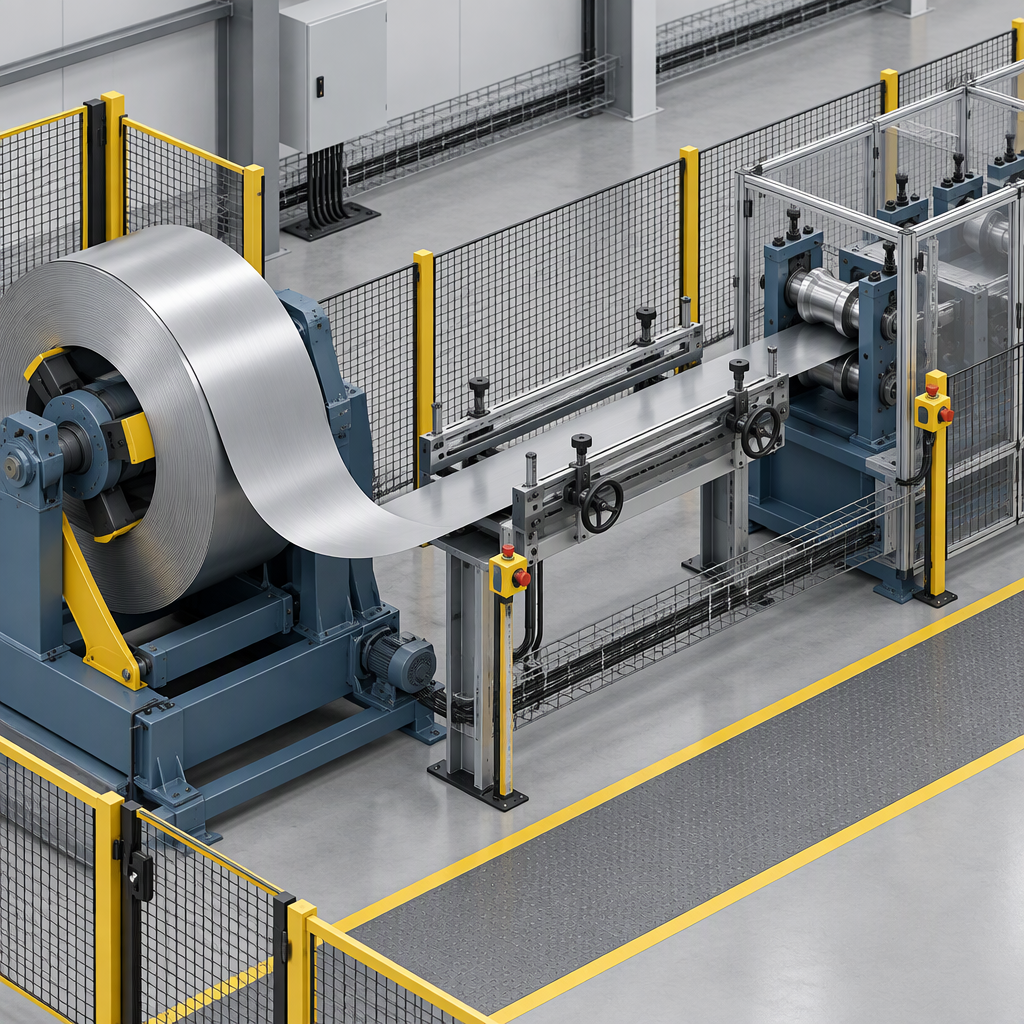
La guía de entrada al perfilado es importante porque controla cómo la tira ingresa a la primera pasada de perfilado; no corrige el ancho de la tira, pero puede evitar que un problema de ancho se convierta en un problema de configuración, torsión, rebabas o control dimensional.
Las guías de entrada y las mesas de entrada se utilizan para guiar la tira entrante hacia la primera pasada de formación estableciendo la ubicación lateral y la elevación de la tira. Si los rieles guía no son paralelos, la tira no está centrada o la elevación no es consistente con las herramientas, la línea puede agregar variaciones evitables antes de que comience el formado.
En el perfilado, la lámina o tira plana se alimenta a través de sucesivos pares de rodillos que doblan progresivamente el material hasta darle la forma final. Eso hace que las primeras condiciones de contacto sean importantes: la secuencia de formación supone que la tira se presenta de manera consistente antes de que los soportes posteriores comiencen a darle forma.
Separe la variación del ancho de la bobina del error de la guía de entrada
Trate la variación del ancho como un problema de material, corte o ancho desarrollado cuando el ancho de la tira medido, los márgenes de curvatura, las longitudes planas, el comportamiento del material o la forma de la bobina entrante no pueden soportar la geometría del perfil, incluso con una guía correctamente alineada.
| Pregunta a responder | Qué sugiere | Acción práctica del comprador o del ingeniero |
|---|---|---|
| ¿El ancho de la franja coincide con la estimación de la sección transversal desarrollada basada en los planos, la longitud del arco de curvatura y el supuesto de línea neutra? | Un desajuste apunta hacia el cálculo del ancho de la tira, el corte o la revisión del desarrollo del perfil en lugar de un ajuste de guía únicamente. | Vuelva a verificar el cálculo del ancho desarrollado y compárelo con las medidas reales de la bobina cortada antes de mover la configuración de la guía. |
| ¿La bobina entrante muestra curvatura, ballesta, juego de bobinas, hebilla central u otras imperfecciones de forma? | La forma de la bobina entrante puede influir en el control dimensional y la calidad de la pieza independientemente de la guía de entrada. | Mida y registre la condición entrante, luego decida si es necesaria la nivelación, los criterios de aceptación de la bobina o la revisión del proveedor. |
| ¿Ha cambiado la calidad del material, el comportamiento de recuperación elástica, la variabilidad del límite elástico o la complejidad del perfil? | Las variables de material y perfil pueden cambiar la forma en que se forma la sección a través de las gradas. | Escale a ingeniería de procesos o revisión de herramientas cuando la misma configuración de guía se comporte de manera diferente con una condición de material modificada. |
No se debe utilizar una guía de entrada como sustituto del ancho desarrollado correcto. Un perfil fabricado a partir de curvas y planos todavía depende de una estimación del ancho de la tira que refleja la geometría formada y el comportamiento del material.
Utilice los síntomas para decidir qué inspeccionar primero
Comience con la inspección de la guía de entrada cuando los síntomas siguen a la presentación de la tira: serpenteo en la primera pasada, contacto lateral desigual, torsión, rebabas en los bordes o desviación dimensional que cambia después del movimiento de la guía.
| Síntoma observado | Primera revisión de la guía de entrada | Cuándo mirar más allá de la guía |
|---|---|---|
| La tira parece girar o serpentear antes de la primera pasada de formación. | Compruebe que los carriles guía estén paralelos y que la tira no esté forzada lateralmente hacia un lado. | Si la tira entra recta pero el perfil aún se desplaza, inspeccione la forma de la bobina y el comportamiento del material. |
| La torsión o la inconsistencia dimensional aparecen después de los cambios de configuración. | Verifique la elevación de la guía, el espacio libre lateral y la posición de instalación registrada. | Si el problema se repite en las configuraciones de guía correctas, revise los supuestos de ancho y herramientas desarrollados. |
| Las rebabas o las marcas de los bordes son más intensas en un lado. | Inspeccione si un riel guía está en contacto excesivo con el borde de la tira o mantiene la tira fuera de su trayectoria prevista. | Verifique la calidad del corte y el estado del borde si el contacto equilibrado de la guía no elimina el síntoma. |
Verifique la alineación de la guía de entrada antes de cambiar el proceso.
Antes de cambiar los soportes de formación o culpar a la bobina, confirme que la guía de entrada esté en escuadra con la línea, paralela a los rieles de guía, colocada en la elevación de la tira correcta y registrada contra una referencia fija.
- Detener la línea de acuerdo con los procedimientos operativos y de bloqueo de la planta antes del acceso manual al área de entrada; no meta la mano en equipos eléctricos o tiras móviles.
- Utilice una referencia de máquina fija, como la primera pasada o una referencia de línea central verificada, para comprobar si la guía presenta la tira directamente en el herramental.
- Verifique el paralelismo de los rieles guía para que la tira quede soportada sin quedar atascada, torcida o empujada con más fuerza en un borde.
- Verifique la elevación de la tira en la mesa de entrada o área de guía para que el material ingrese a la primera pasada de formación a la altura prevista.
- Confirme el espacio lateral utilizando el ancho de tira medido real para la bobina que se está ejecutando, luego apriete o asegure los ajustes en la misma secuencia cada vez.
- Ejecute una muestra controlada bajo procedimientos operativos normales y compare el resultado con la configuración registrada antes de realizar más cambios en el proceso.
Configuración de la guía del documento para que los cambios de ancho no restablezcan el proceso
La repetibilidad mejora cuando la planta registra la posición de la guía, la separación del riel, la elevación, el ancho de la bobina y los puntos de referencia utilizados, en lugar de depender de la memoria del operador después de cada cambio de bobina o trabajo.
- Registre el ancho de tira medido para la bobina y el espacio de guía utilizado para ese recorrido.
- Registre las posiciones de las guías izquierda y derecha a partir de una referencia de máquina estable en lugar de una marca móvil o informal.
- Registre la elevación de entrada o las condiciones de cuñas cuando la línea utilice cuñas o soporte ajustable para establecer la altura de la tira.
- Registre el identificador de perfil, material y bobina para que la resolución de problemas futuros pueda separar la configuración de la guía de las diferencias de material entrantes.
- Mantenga un registro de cambios de configuración que registre qué ajuste cambió el síntoma y cuál no.
- Utilice configuraciones documentadas como punto de partida, luego verifique con los resultados de tiras medidas y piezas formadas antes de lanzar la producción.
Lista de verificación del comprador para obtener orientación sobre la entrada al perfilado
Los compradores de equipos deben preguntar cómo la línea admite la presentación precisa de las tiras, la verificación de la alineación, el control de elevación y los cambios de configuración documentados antes de tratar la guía de entrada como un accesorio menor.
- Pregunte cómo se relaciona la guía de entrada con la primera pasada de encofrado y cómo se verifica el paralelismo de los rieles durante la instalación.
- Pregunte si la posición y elevación de la guía se pueden medir y registrar de manera repetible para diferentes anchos de tira.
- Pregunte cómo espera el proveedor que la línea maneje las condiciones de la bobina entrante, como comba, ballesta, juego de bobinas o hebilla central.
- Pregunte qué información se necesita para confirmar el ancho de tira desarrollado para perfiles con múltiples caras y curvas.
- Pregunte qué documentación de configuración, dimensiones de referencia o verificaciones del operador se recomiendan para trabajos recurrentes.
- Pregunte dónde termina la responsabilidad del proveedor y dónde debe comenzar la especificación del material, la calidad del corte, la nivelación o la revisión de las herramientas.
Sepa cuándo escalar más allá de la guía de entrada
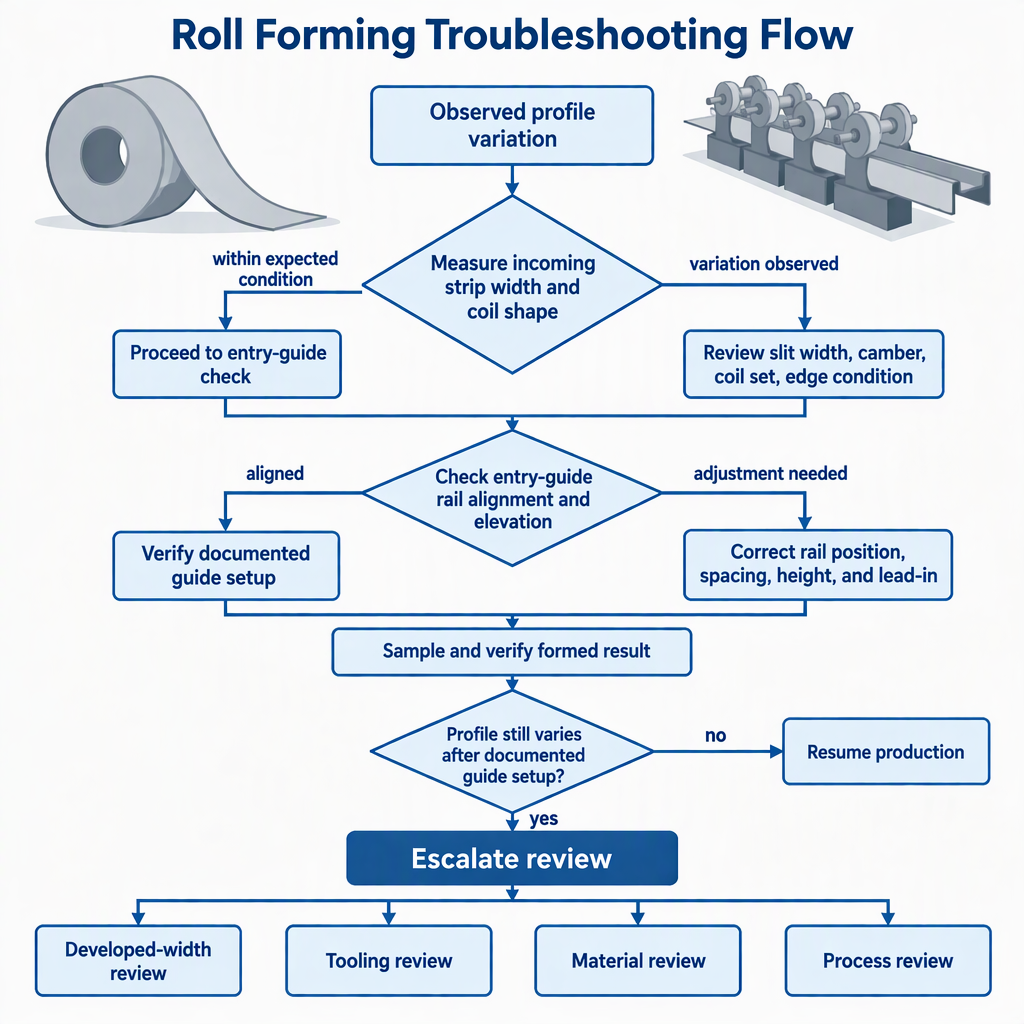
Deje de ajustar la guía de entrada cuando la presentación de la tira medida sea repetible pero el perfil formado aún cambie con el grado del material, la condición de la bobina, el ancho desarrollado, la recuperación elástica o la complejidad del perfil.
Los controles de guía de entrada muestran la presentación en la primera pasada. No reemplaza la estimación correcta del ancho de la tira para una sección transversal hecha de planos y curvas. Tampoco elimina la influencia de las propiedades del material, la variabilidad del límite elástico, la recuperación elástica o las imperfecciones en la forma de la bobina entrante descritas en las Directrices AHSS. Guía de perfilado..
- Si el síntoma cambia inmediatamente cuando cambian los rieles guía, el espacio o la elevación, la guía de entrada sigue siendo un punto de control probable.
- Si el ancho de hendidura medido no soporta el perfil desarrollado, revise el cálculo del ancho de la tira y el proceso de corte.
- Si diferentes bobinas se comportan de manera diferente bajo la misma configuración documentada, investigue las propiedades del material y la forma de la bobina entrante.
- Si no existe una configuración documentada, cree una antes de sacar conclusiones de una bobina o del ajuste de un operador.
Conclusión
Una ruta práctica de solución de problemas es medir la bobina, verificar la alineación y elevación de la guía de entrada, documentar la configuración repetible y escalar solo cuando la evidencia apunte más allá de la presentación de la tira.
En las plantas de productos metálicos para la construcción, la guía de entrada del perfilado es una condición límite controlable al inicio de la línea. La anchura desarrollada y el corte correcto siguen siendo esenciales para la geometría del perfil. El comportamiento del material y la forma de la bobina entrante deben ser parte de la misma investigación cuando la guía ya es repetible.
Preguntas frecuentes sobre la guía de entrada del perfilado y la variación del ancho de la bobina
Estas preguntas ayudan a los ingenieros, equipos de producción y compradores de equipos a decidir qué verificar antes de cambiar las herramientas o culpar a una bobina.
¿Puede la guía de entrada corregir la variación del ancho de la bobina?
No. La guía de entrada puede presentar la tira de manera consistente en la primera pasada de formación, pero no cambia el ancho de hendidura medido de la bobina.
¿Por qué un pequeño cambio de ancho puede afectar un perfil perfilado?
Una sección transversal formada por rollo depende de las longitudes planas, la longitud del arco de flexión y la estimación de la línea neutra, por lo que los cambios en el ancho de la tira pueden afectar la forma en que se logra la geometría final.
¿Qué síntomas indican un error en la guía de entrada?
Serpenteantes en la primera pasada, contacto de guía de un lado, torsión después de la instalación, rebabas en un borde o desviación de dimensión que cambia después del movimiento de la guía son razones para inspeccionar la guía de entrada temprano.
¿Qué condiciones de la bobina se deben verificar antes de culpar a la guía?
La curvatura, la ballesta, el juego de bobinas, la hebilla central, la calidad del material, el comportamiento de recuperación elástica y la variabilidad del límite elástico pueden influir en el control dimensional y la calidad de las piezas.
¿Cómo se deben registrar los ajustes de la guía de entrada?
Registre el ancho de la tira, el espacio de la guía, las posiciones izquierda y derecha, la condición de elevación o cuña, los puntos de referencia, el identificador de la bobina y el resultado de la pieza formada.
¿Qué deberían preguntar los compradores de equipos sobre la orientación de entrada?
Pregunte cómo se alinea la guía con la primera pasada de encofrado, cómo se verifica el paralelismo y la elevación del riel y cómo se documentan las configuraciones para trabajos repetidos.
¿Cuándo debería el equipo escalar más allá de la guía de entrada?
Aumente cuando la guía esté alineada y sea repetible, pero el perfil aún varía según el grado del material, la forma de la bobina, el comportamiento de recuperación elástica o la complejidad del perfil.


