


Velocidad de línea
La velocidad de la línea está ligada al recorrido de la tira a través de los soportes del rollo y, por sí sola, no indica cuántas piezas terminadas se aceptan al final de la línea.

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-17 Origen:Sitio


La velocidad de la línea de perfilado describe el recorrido de la tira a través del proceso de formado, mientras que la producción terminada es el recuento de piezas aceptado después del formado, las operaciones en línea, el corte, la manipulación y las pérdidas de calidad; Los compradores de equipos deben comparar cotizaciones utilizando métricas operativas, no un número de velocidad principal.
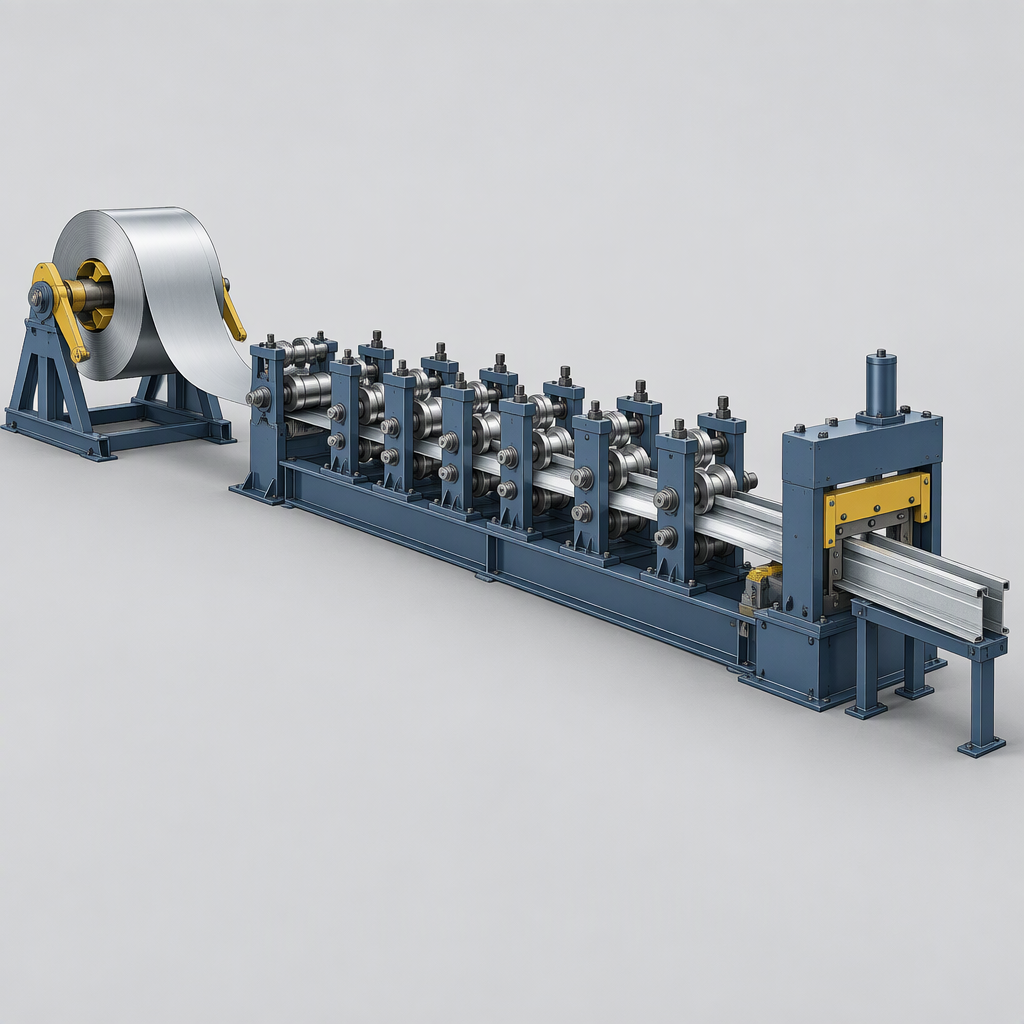
En el perfilado, la velocidad de línea se entiende mejor como el movimiento lineal de una lámina o tira plana a medida que pasa a través de sucesivos pares de rodillos que la doblan hacia el perfil final; La guía de perfilado de las Directrices AHSS describe el proceso como alimentación longitudinal a través de matrices de rodillos, comúnmente con alimentación de bobina, conformado y corte a medida.
La velocidad de la línea está ligada al recorrido de la tira a través de los soportes del rollo y, por sí sola, no indica cuántas piezas terminadas se aceptan al final de la línea.
El resultado final depende del mismo recorrido de formado más las operaciones en línea necesarias para la pieza solicitada, como corte a medida, punzonado, muescas, ranurado, estampado o curvado.
Una entrada de referencia de fabricación de Springer Nature describe el perfilado como un proceso utilizado para perfiles uniformes y lo encuadra como un problema de diseño de proceso, por lo que una velocidad citada debe leerse en el contexto del perfil y el material que se está formando.
La producción terminada difiere de la velocidad de la línea porque el desempeño de la producción debe medirse con datos operativos y métricas formales, no asumiendo que el recorrido de la tira se convierte automáticamente en piezas aceptadas.
| Punto de comparación | Velocidad de línea | Salida terminada |
|---|---|---|
| lo que describe | Movimiento lineal de la tira a través del proceso de perfilado. | Piezas aceptadas después del conformado y operaciones posteriores o en línea requeridas. |
| Riesgo típico del comprador | Una métrica de velocidad única puede malinterpretarse si no está vinculada a las condiciones de operación y los límites de medición. | Una declaración de resultados útil debe definir la métrica, la fuente de datos, la regla de aceptación y los supuestos operativos. |
| Donde aparecen los cuellos de botella | La sección de formación puede funcionar de forma continua. | El corte, los patrones de agujeros, el estampado, el curvado, la manipulación y la inspección pueden regir el recuento real. |
Los cuellos de botella más importantes son las operaciones que deben realizarse en secuencia con el conformado, porque el perfilado puede incluir entallado, ranurado, punzonado, estampado, curvado, conformado de contornos y corte a medida.
| Operación o condición | Por qué cambia la salida | Verificación del comprador |
|---|---|---|
| Cortar a medida | Cada pieza terminada debe separarse del camino continuo de la tira. | Pregunte si la velocidad citada supone un corte en vuelo, un corte con parada y arranque u otro método de corte. |
| Punzonado, entallado y ranurado | Los patrones de características agregan operaciones dependientes de la posición que pueden restringir el ciclo. | Proporcione los requisitos de patrón de orificios, paso, longitud de pieza y tolerancia con la solicitud de cotización. |
| Estampado o curvado | Pasos adicionales de conformación o modelado pueden cambiar la práctica ventana operativa. | Solicite estimaciones de producción para la familia de piezas exacta, no solo para un perfil simple. |
| Inspección, desguace y retrabajo | Las métricas de desempeño de fabricación deben reflejar los datos operativos, no solo el movimiento del equipo. | Pregunte cómo se cuentan las piezas rechazadas, las piezas de prueba y las pérdidas por cambio. |
Una estimación responsable del primer paso comienza con la velocidad indicada, luego aplica la longitud real de la pieza, las operaciones en línea requeridas, los supuestos de disponibilidad y los criterios de piezas aceptadas como pasos de medición separados.
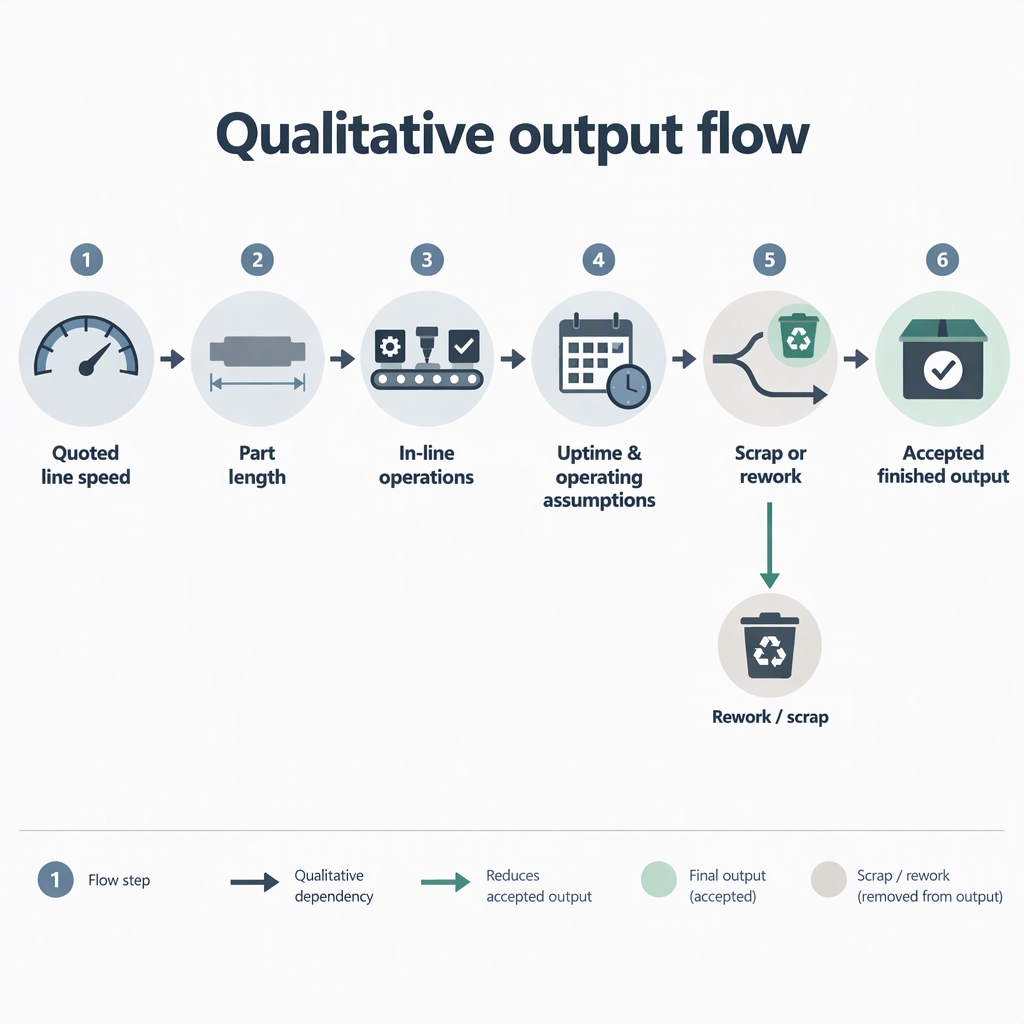
Antes de aceptar un reclamo de velocidad, solicite la definición de métrica, los supuestos operativos, la base de datos y los límites de aceptación utilizados para convertir el movimiento de la máquina en un resultado final.
Una comparación de velocidad es útil sólo cuando las líneas comparadas se evalúan para un diseño de perfil, requisitos de materiales, supuestos de proceso y definiciones de salida similares.
La referencia de Springer Nature enmarca el perfilado en torno al diseño de procesos y consideraciones de simulación para perfiles y materiales, por lo que los compradores deben tratar la velocidad como algo dependiente de la aplicación en lugar de una clasificación universal de la máquina.
La página de Directrices AHSS también vincula el perfilado con factores de diseño y operaciones en línea opcionales, lo que respalda solicitar a los proveedores supuestos de producción específicos de las piezas.
Una RFQ sólida requiere que cada proveedor traduzca la velocidad de la línea en resultados terminados con el mismo plano de pieza, material, operaciones, límites de calidad y definición métrica.
| Artículo de RFQ | Solicite al proveedor que defina | Por qué es importante |
|---|---|---|
| Base de velocidad | Ya sea que el número sea la velocidad máxima, la velocidad de funcionamiento o la producción medida. | Las métricas de desempeño necesitan límites claros para ser comparables. |
| parte de la familia | Geometría del perfil, longitud de la pieza, patrón de agujeros y operaciones en línea. | La producción del perfilado cambia cuando el perfilado y las operaciones auxiliares cambian. |
| Recuento de aceptación | Si se excluyen piezas rechazadas, piezas preparadas, retrabajos y retenciones de inspección. | El resultado final debe reflejar la producción aceptada, no sólo el movimiento. |
La velocidad de la línea y la producción terminada están relacionadas, pero no son la misma métrica de compra; la comparación más segura es comenzar con el proceso de conformado, luego tener en cuenta las operaciones en línea y los criterios de aceptación medidos.
Las preguntas más útiles para los compradores se centran en definiciones, suposiciones y métricas de producción comparables.
No. La velocidad de la línea describe el recorrido de la tira a través del proceso de perfilado, mientras que la salida terminada cuenta las piezas después del formado y se completan las operaciones requeridas.
Sólo como estimación de primer paso después de conocer la longitud de la pieza y el método de corte; Las operaciones de características y los criterios de aceptación pueden cambiar el recuento final.
La operación de limitación depende de la pieza, pero cortar, perforar, hacer muescas, ranurar, estampar y curvar son puntos comunes que se deben verificar porque se pueden integrar con el perfilado.
Es posible que estén utilizando diferentes definiciones de métricas, supuestos operativos o límites de aceptación, así que solicite la base de cálculo antes de comparar los números.
Sí. El conformado por laminación es un problema de diseño de procesos para perfiles y materiales, por lo que una afirmación de velocidad debe compararse con el material, la geometría, la tolerancia y la ruta de conformado exactos.
Pídale al proveedor que indique si el número es la velocidad máxima de la línea, la velocidad de producción estable, la producción teórica o la producción aceptada medida en condiciones definidas.


