


La prevención de rayones en la superficie de los paneles de acero prepintados comienza con el tratamiento de la cara recubierta como la superficie visible terminada, luego controla el contacto, la fricción por deslizamiento, la protección temporal, la compatibilidad de la lubricación, el almacenamiento y el manejo posterior antes de cambiar el equipo.
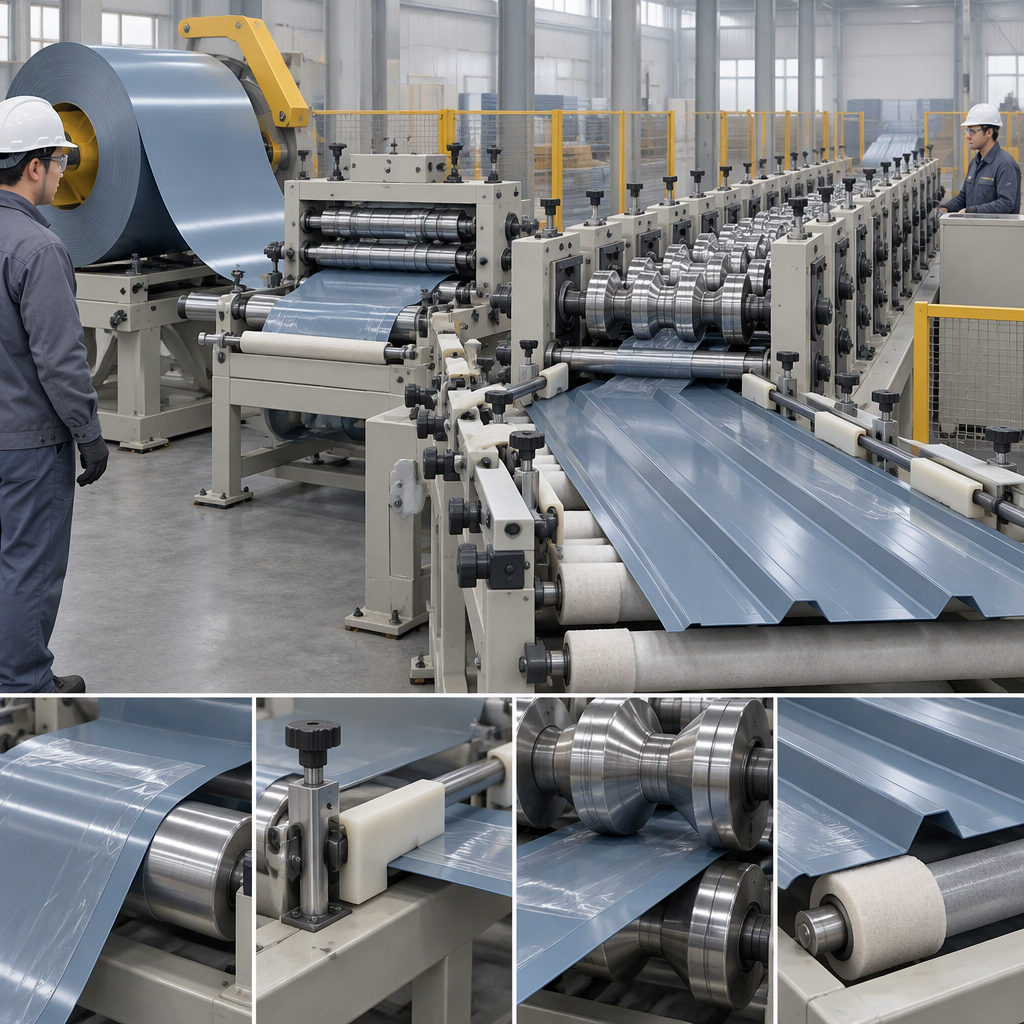
¿Qué se considera prevención de rayones en paneles de acero prepintados?
La prevención de rayones significa preservar la superficie prepintada aplicada en fábrica mediante su formación, corte, apilado y manipulación, porque el metal prepintado se produce mediante recubrimiento en bobina y ya está destinado a brindar la apariencia de superficie requerida para aplicaciones que incluyen productos de construcción, electrodomésticos, transporte e industrias en general.
La descripción general del recubrimiento en bobina de la Asociación Europea de Recubrimiento de Bobinas explica cómo se fabrica el metal prepintado; utilice ese contexto para planificar la línea de perfilado en torno a la protección de la superficie acabada en lugar de asumir que el daño se puede corregir más adelante.
Para los fabricantes de productos metálicos para la construcción, el límite práctico es simple: evitar marcas de contacto antes de que los paneles abandonen la línea y solicitar al proveedor de bobinas las reglas aprobadas de manipulación y reparación para el sistema de revestimiento exacto en lugar de aplicar una suposición genérica de retoque.
Diagnosticar dónde se introduce el rasguño
Comience por localizar el primer punto donde aparece un rasguño, porque el daño que se forma en la lámina puede deberse a la presión de contacto, el contacto deslizante, la fricción, el calor, la falta de lubricante y la forma en que se aplica el lubricante.
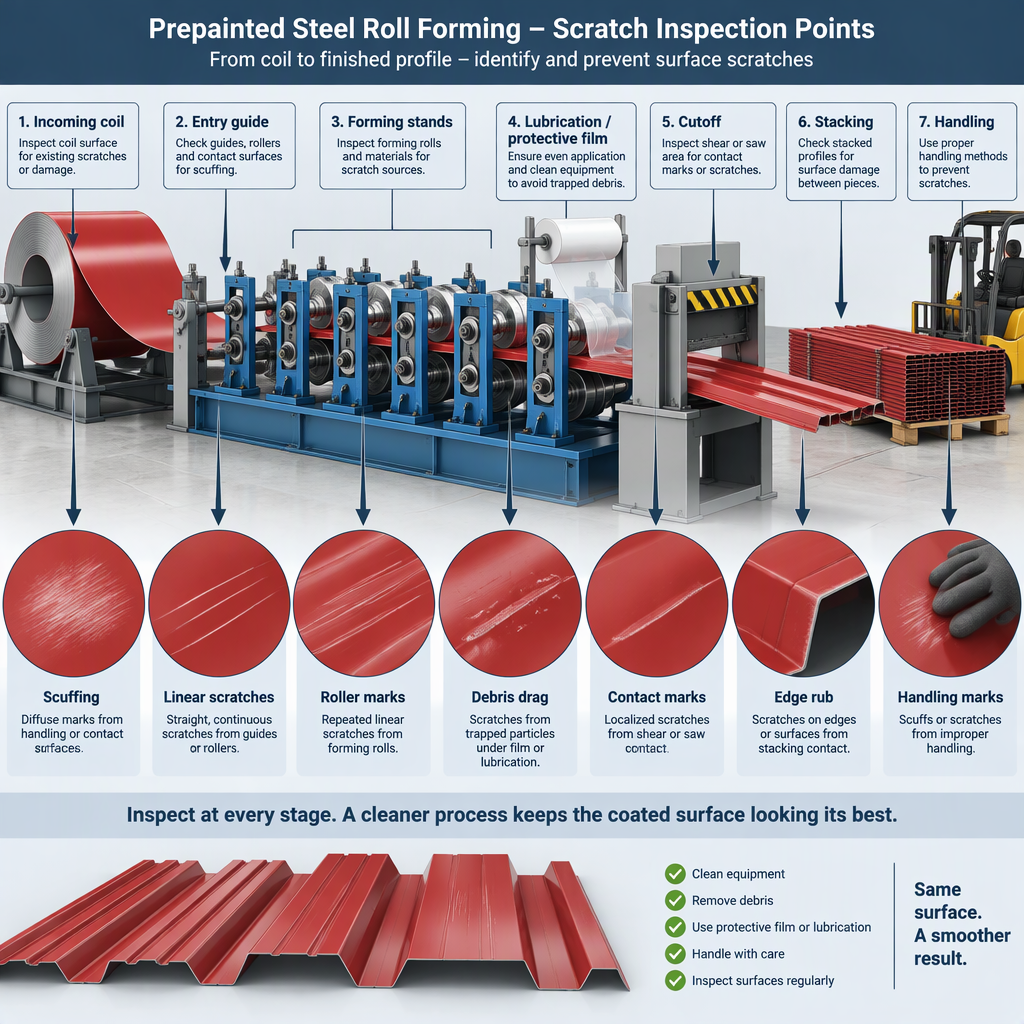
| Patrón observado | Zona de inspección probable | Acción del comprador |
|---|---|---|
| Líneas largas y repetidas que siguen la dirección de la tira. | Guías, rodillos o cualquier punto de contacto deslizante donde se concentre la presión y la fricción. | Inspeccione la ruta de contacto, elimine los residuos solo después de un aislamiento de energía seguro y verifique si la marca comienza antes o después de cada soporte. |
| Puntuación que empeora durante carreras más largas | Superficies de herramientas, zonas de falta de lubricante, acumulación de calor o contacto relacionado con irritaciones | Revise la consistencia de la aplicación de lubricación y la limpieza de la superficie antes de cambiar la velocidad de la máquina o la geometría de las herramientas. |
| Marcas que aparecen principalmente después de la formación. | Áreas de corte, apilamiento, embalaje o manipulación donde las superficies recubiertas pueden rozar durante la producción y el montaje. | Evalúe la película protectora temporal, los materiales separadores, los métodos de transferencia y las reglas de manipulación para determinar la compatibilidad del recubrimiento. |
| Marcas poco claras durante las pruebas de formado. | Variables generales de conformación y lubricación que necesitan validación en la tira recubierta real | Trate los recursos de lubricación de prensado como antecedentes y luego valide el control elegido con el proveedor de la bobina, el recubrimiento, el lubricante y la línea. |
No asuma una causa universal. Un rasguño puede deberse a la condición de la bobina entrante, una sola guía, lubricación insuficiente en un soporte, una superficie de transferencia sucia o un paso de manipulación posterior, por lo que la investigación debe aislar una zona de contacto a la vez.
Utilice un flujo de trabajo controlado de investigación de Scratch
Utilice un flujo de trabajo controlado que separe la condición del material entrante, el contacto de formación, la lubricación, la película protectora, el corte, el apilado y la manipulación en lugar de cambiar varias variables a la vez.
- Registre dónde aparece la primera marca visible: antes de la entrada, después de una guía, después de un puesto de formación, después del corte o después del apilado.
- Antes de cualquier acceso manual a guías, rodillos, áreas de corte, guardas o escombros atrapados, apague la línea y desconecte la fuente de energía eléctrica, hidráulica, neumática o de batería relevante de acuerdo con el procedimiento de bloqueo del sitio; luego utilice sólo los métodos de acceso permitidos por el manual de la máquina.
- Inspeccione los puntos de contacto deslizantes en busca de presión, residuos y trayectorias de fricción, porque la guía de lubricación del conformado identifica la presión, el deslizamiento, la fricción, el calor y la falta de lubricante como variables importantes del conformado.
- Verifique el suministro de lubricante como un problema de aplicación, no solo como un problema de marca de lubricante: una aplicación desigual puede dejar zonas de alta fricción incluso cuando hay presente un lubricante adecuado.
- Si la cara recubierta queda expuesta al roce durante el procesamiento o el ensamblaje, pruebe una película protectora temporal compatible con el proveedor de la película y el recubrimiento antes de convertirla en una regla de producción.
- Cambie solo una variable controlada por prueba y mantenga paneles de muestra marcados para que los equipos de ingeniería, producción, calidad y compras puedan comparar la misma evidencia.
- Mantenga una muestra marcada de la bobina entrante y de cada zona de línea principal.
- Separe el polvo de la superficie, los residuos incrustados, los daños en el revestimiento y las marcas de fricción en el manejo en el registro de defectos.
- Pregunte al proveedor de la bobina qué limpiadores, películas, lubricantes y métodos de reparación están permitidos para el recubrimiento.
- Confirme que cualquier lubricante o película de prueba no interferirá con el ensamblaje, la limpieza, la unión adhesiva, el embalaje o la instalación en el sitio posteriores.
Elija película protectora y lubricación con comprobaciones de compatibilidad
La película protectora y la lubricación pueden ayudar a controlar el riesgo de rayones, pero resuelven problemas diferentes y deben compararse con el recubrimiento, la ruta de formación, las condiciones de eliminación y el manejo posterior.
| Opción de control | Qué puede abordar | Comprobaciones de compatibilidad antes de la producción |
|---|---|---|
| Película protectora temporal | Protege las superficies metálicas recubiertas de rayones y otros daños durante la producción, el procesamiento y el ensamblaje. | Confirme la adhesión, la eliminación, la compatibilidad del acabado de la superficie, las condiciones de procesamiento y si la película puede permanecer en su lugar mediante los pasos requeridos. |
| Lubricación | Reduce el riesgo de formación relacionado con la fricción donde el contacto deslizante, la presión de contacto, el calor y la falta de lubricante son relevantes. | Haga coincidir el lubricante con la aplicación de conformado, el método de entrega, el recubrimiento, el plan de limpieza, los requisitos de seguridad del operador y cualquier proceso de ensamblaje posterior. |
| Película más lubricación | Se puede considerar cuando hay fricción de formación y fricción de manipulación postformado. | Pruebe el sistema combinado en busca de residuos, deslizamiento, arrugas, comportamiento de eliminación y apariencia de la superficie terminada antes de aprobarlo para producción. |
Exija datos del proveedor de la película protectora y confirmación escrita de la compatibilidad del recubrimiento para el recubrimiento real, el perfil, las condiciones del proceso, el comportamiento de adhesivo y eliminación, la apariencia de la superficie terminada y las especificaciones del cliente antes de aprobar la película para la producción.
Establezca límites de manipulación y almacenamiento antes de la producción
Establecer reglas de almacenamiento y manipulación del proveedor actual de bobinas, especificaciones de recubrimiento y documentos del proyecto; La ECCA trata el almacenamiento como un tema de orientación específico, por lo que debería ser parte del plan de prevención y no una ocurrencia tardía.
- Solicite las pautas de almacenamiento actuales o las instrucciones de manipulación que se aplican al metal prepintado específico suministrado para el proyecto.
- Defina cómo se pueden soportar, separar, mover y apilar bobinas, bobinas cortadas, paneles formados y paquetes terminados sin frotar las caras recubiertas.
- Especifique quién puede retirar el embalaje o la película protectora, cuándo se permite retirarlo y cómo se debe inspeccionar la superficie después.
- Rechace las condiciones de manipulación húmedas, sucias o abrasivas en el área de perfilado y mantenga el material sospechoso para inspección antes de que entre en producción.
- Alinee las instrucciones de manejo del almacén, del lado de la línea, del embalaje y del sitio para que el panel terminado no quede protegido en la línea y se dañe después de la línea.
No establezca límites de temperatura de almacenamiento, humedad, tiempo de permanencia o apilamiento basándose en conjeturas. Coloque los requisitos escritos actuales del proveedor en el enrutador de producción y las especificaciones de compra, luego capacite a los equipos de recepción, línea, empaque y despacho para que sigan los mismos límites.
Qué equipos deben verificar los compradores antes de comprarlos
Pídale al proveedor que le muestre cómo la línea de perfilado propuesta protege una superficie prepintada terminada en la entrada, guía, conformado, corte, salida y manipulación, y solicite evidencia de prueba antes de confiar en afirmaciones sin rayones.
- Confirme que el proveedor entiende el material como metal prepintado y recubierto en bobina con una superficie visible terminada, no solo como material de encofrado desnudo.
- Pregunte cómo se controlan o inspeccionan durante las pruebas la presión de contacto, el contacto deslizante, la entrega de lubricación, el calor, los residuos y la falta de lubricante.
- Pregunte si la película protectora es compatible con las guías propuestas, soportes de formación, corte, apilado y proceso de embalaje.
- Solicite criterios de prueba: longitud de la muestra, método de inspección de la superficie, definición de marca aceptable y quién aprueba la cara terminada.
- Exigir límites escritos para la calidad del material, el sistema de recubrimiento, la geometría del perfil, el rango de velocidad de la línea, el uso de lubricante o película, la limpieza y el acceso para mantenimiento.
- Separar las afirmaciones de capacidad de la máquina de la validación específica del proyecto; un proveedor debe documentar lo que se probó en el material del comprador y lo que sigue siendo responsabilidad del comprador.
| Pregunta sobre adquisiciones | Por qué es importante | Evidencia aceptable del comprador |
|---|---|---|
| ¿Dónde puede la cara recubierta tocar la máquina? | Los arañazos suelen estar relacionados con la presión y el contacto deslizante. | Mapa de contactos, paneles de prueba y puntos de inspección. |
| ¿Cómo se selecciona y aplica la lubricación? | La selección del lubricante debe coincidir con la aplicación de conformado. | Lubricante documentado, método de aplicación y aprobaciones de compatibilidad. |
| ¿Se utilizará película protectora? | Las películas metálicas revestidas se comercializan para protección durante la producción, el procesamiento y el montaje. | Datos de la película, aprobación del recubrimiento, plan de eliminación y resultado de la prueba del material del comprador. |
Conclusión
El mejor paso siguiente es un mapa básico disciplinado: identificar el primer punto de daño, aislar una variable del proceso, confirmar la compatibilidad del recubrimiento y exigir a los proveedores que documenten los controles que pueden soportar.
- Trate la cara prepintada como la superficie terminada desde la entrada de la bobina hasta el embalaje final.
- Investigue la presión, el contacto deslizante, la fricción, el calor, la lubricación y los residuos antes de cambiar la configuración del equipo.
- Utilice la película protectora sólo después de comprobar que se ajusta al revestimiento, perfil, proceso y condiciones de eliminación.
- Incorpore reglas de almacenamiento, manipulación e inspección en los documentos de compra y producción para que todos los equipos trabajen con los mismos límites.
Preguntas frecuentes sobre rayones en encofrados de acero prepintados
Estas respuestas ayudan a los equipos de producción, ingeniería y adquisiciones a convertir una queja por defecto superficial en comprobaciones prácticas.
¿Los rayones en el acero prepintado son principalmente un problema del material o de la máquina?
Pueden ser cualquiera de las dos cosas. Comience por encontrar el primer punto donde aparece la marca, luego separe la condición de la bobina entrante del contacto de la guía, presión de formación, lubricación, corte, apilado y manipulación.
¿Cómo deberían los compradores juzgar las reclamaciones de lubricación de paneles laminados?
No. La lubricación es importante cuando están involucrados fricción, contacto deslizante, presión de contacto, calor y falta de lubricante, pero no puede resolver los daños causados por una manipulación sucia, una película incompatible, soportes rugosos o un apilado deficiente.
¿Se debe especificar siempre una película protectora para los paneles prepintados?
No siempre. Las películas protectoras se utilizan para proteger el metal recubierto durante la producción, el procesamiento y el ensamblaje, pero la película debe ser compatible con la superficie, la ruta del proceso, las condiciones de eliminación y los requisitos de apariencia del acabado.
¿Qué se debe comprobar antes de tocar los rodillos o las guías durante la resolución de problemas?
Antes del acceso manual, apague la línea y desconecte la fuente de alimentación correspondiente según el procedimiento de bloqueo del sitio, luego siga el manual de la máquina para obtener acceso permitido. No pase por alto las protecciones ni improvise el desmontaje para llegar a un punto donde se sospecha que está rayado.
¿Qué regla de almacenamiento debe utilizar una fábrica para bobinas de acero prepintadas?
Utilice la regla escrita actual del proveedor de la bobina y las especificaciones del proyecto. El almacenamiento es un tema de orientación reconocido para el metal prepintado, por lo que los equipos de recepción, almacenamiento, producción, embalaje y despacho deben trabajar a partir del mismo documento.
¿Qué deberían preguntar los compradores de equipos antes de aceptar un reclamo de prevención de rayones?
Solicite un mapa de contactos, paneles de prueba, método de inspección, registros de compatibilidad de películas y lubricantes, límites operativos y una declaración clara de lo que se probó en el material del comprador. No acepte garantías sin respaldo ni reclamos de mejora porcentual.


