


Alcance solo C o C/U
El comprador debe comenzar con el dibujo del perfil C con reborde: ancho del alma, altura del ala, longitud del labio, espesor del material, radio de curvatura interior, dibujo del orificio y límites de aceptación.

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-16 Origen:Sitio


Para una decisión sobre una máquina de correas C versus Z, el cambio principal no es solo el nombre del perfil terminado: el perfilado crea forma a través de pasadas sucesivas, por lo que la geometría del perfil, la resistencia del material, el número de dobleces, los patrones de orificios y las expectativas de tolerancia cambian las herramientas, el punzonado, el corte, los controles y el trabajo de aceptación que debe especificar. El alcance centrado en AC/CU comienza desde el dibujo C con reborde y sus dimensiones, agujeros y límites de aceptación, mientras que un alcance C/Z también debe definir cómo la línea cambia entre perfiles C y Z y qué rango de tamaño, opciones de punzonado y flujo de trabajo se incluyen.
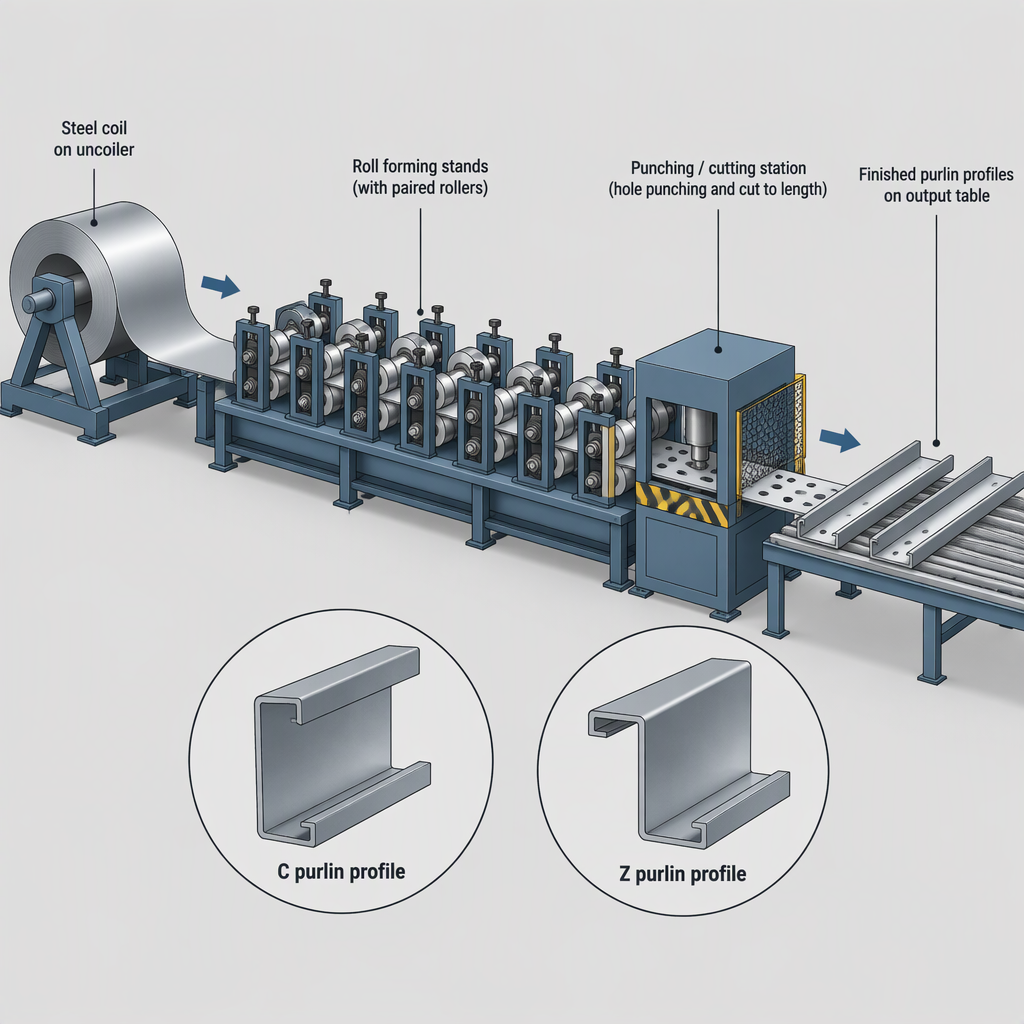
Cuando la producción se expande desde perfiles solo C o C/U a correas C y Z, los requisitos de la máquina cambian de formar una familia de perfiles a administrar dos geometrías de perfiles, sus rangos de tamaño, método de cambio, patrones de orificios y requisitos de corte posteriores.
El comprador debe comenzar con el dibujo del perfil C con reborde: ancho del alma, altura del ala, longitud del labio, espesor del material, radio de curvatura interior, dibujo del orificio y límites de aceptación.
El comprador debe definir los rangos C y Z y confirmar si la línea propuesta cubre los tamaños requeridos y el enfoque de conmutación; Un ejemplo de CZ que figura en la lista presenta C100-400/Z120-400 como gama de modelos.
| Elemento de selección Producción | solo C o C/U Producción | C/Z |
|---|---|---|
| Entradas de perfil | Dimensiones del dibujo C, espesor, radio de curvatura, disposición de los orificios y límites de aceptación. | Gamas de perfiles C y Z, espesores de materiales, opciones de punzonado y flujo de trabajo de línea completa. |
| Pregunta sobre herramientas | Confirme las herramientas para la familia C o CU seleccionada y la sección con reborde requerida. | Confirme cómo cambia la línea entre los perfiles C y Z; El ejemplo de CZ indicado indica la producción de diferentes tamaños de correas C y Z sin cambiar rodillos ni espaciadores. |
| Comparación comercial | Compare cotizaciones con materiales, punzonado, corte, controles, entrega y alcance de puesta en servicio. | Compare los mismos elementos, además del método de conmutación C/Z definido y si el punzonado opcional coincide con los dibujos. |
La geometría del perfil cambia la máquina porque el perfilado alimenta la tira a través de sucesivos pares de rodillos, y en cada pasada la tira se dobla gradualmente hacia la forma final.
La guía de perfilado AHSS explica que el número de pasadas y los requisitos de potencia se ven afectados por las propiedades del acero, las curvaturas del perfil, la relación profundidad-espesor de la sección, los requisitos de tolerancia y los orificios o muescas preperforadas.
Para el abastecimiento, esto significa que un dibujo con curvaturas más exigentes, tolerancias más estrictas o características preperforadas más complejas no debe tratarse como una simple etiqueta de catálogo. Pídale al proveedor que asigne su familia de perfiles, material y orificios a las pasadas de conformado, disposición de accionamiento, estación de punzonado y método de corte propuestos.
El reclamo de cambio AC/Z es útil solo cuando la cotización define exactamente qué cambios: dirección del perfil, ancho, brida, labio, programa de punzonado, longitud de corte, receta de controles y cualquier ajuste manual fuera de la función de cambio anunciada.
No compare dos máquinas sólo con la palabra "automática". Una línea CZ listada puede describir la producción de diferentes tamaños C y Z sin cambiar rodillos o espaciadores, pero su decisión de compra aún depende de los dibujos, materiales, controles y procedimiento de aceptación reales en la cotización.
Las discusiones sobre tolerancias deben separar el estándar que enmarca las tolerancias de las secciones laminadas en frío de los límites de aceptación específicos que su proveedor debe demostrar en sus piezas.
NEN-EN 10162:2003 está catalogada como vigente por NEN y cubre las tolerancias dimensionales y de sección transversal para secciones de acero laminado en frío producidas en máquinas perfiladoras, incluidas las secciones transversales C y Z dentro de su alcance declarado.
ANSI/SDI AISI S100-24 es la especificación norteamericana para el diseño de miembros estructurales de acero conformados en frío y se aplica, dentro de su alcance declarado, a miembros portadores de carga conformados en frío a partir de láminas, tiras, placas o barras de acero al carbono o de baja aleación de no más de 1 pulgada (25,4 mm) de espesor.
| Pregunta | Acción del comprador | Por qué es importante |
|---|---|---|
| ¿Está especificando tolerancias de piezas? | Utilice la referencia de tolerancia de sección laminada en frío aplicable como marco, luego indique los límites de aceptación requeridos para su proyecto. | La información de selección de C/CU indica a los compradores que deben separar los límites de aceptación y las condiciones de medición. |
| ¿Las correas son miembros estructurales? | Confirmar qué especificación de diseño estructural se aplica en el mercado del proyecto y con el ingeniero del proyecto. | AISI S100-24 aborda el diseño de miembros estructurales de acero conformados en frío, no las garantías de producción de la máquina. |
| ¿Estás comprando equipo? | Solicite una prueba o verificación de aceptación de su dibujo en lugar de confiar únicamente en un título estándar. | Un estándar de tolerancia puede enmarcar lo que se mide, pero no prueba que una configuración específica de la máquina cumpla con el dibujo de su pieza. |
Una RFQ útil proporciona al proveedor dibujos, datos de materiales, requisitos de orificios, longitudes de corte, expectativas de tolerancia y la combinación de producción antes de solicitar una recomendación de máquina de correas C vs Z.
Seleccione una línea C-only o C/U cuando su cartera de pedidos se concentre en una familia de perfiles; seleccionar una línea C/Z cuando la demanda recurrente de perfiles C y Z justifique la definición de un alcance más amplio de conmutación y aceptación.
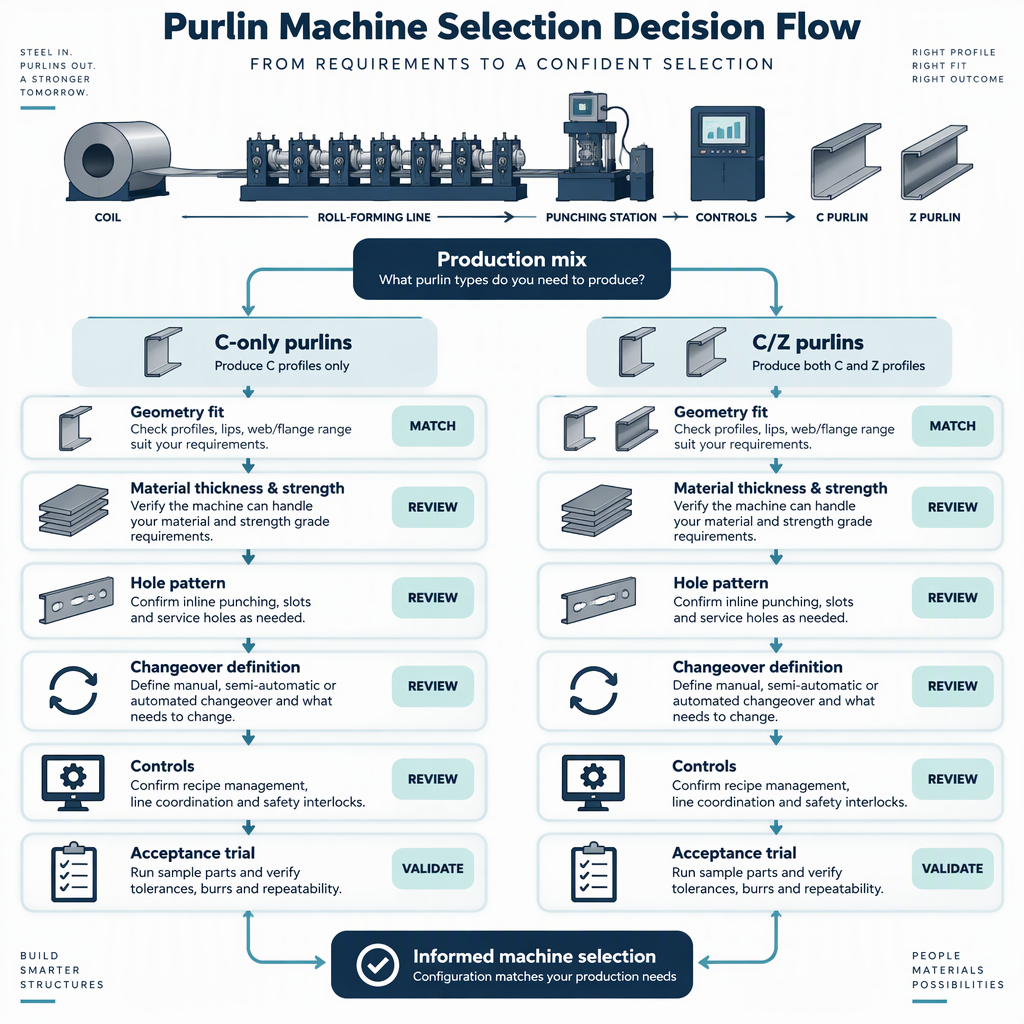
| Situación de producción | Lista corta probable | Enfoque de adquisiciones |
|---|---|---|
| La mayoría de los proyectos utilizan secciones en C con reborde o variantes de C/U con dimensiones estables. | Línea C-solo o C/U | Confirmar el dibujo del perfil, espesor, agujeros, corte, controles y comprobaciones de aceptación. |
| Los proyectos requieren regularmente tamaños de correa C y Z. | Línea C/Z | Confirme la cobertura de los tamaños C y Z, el método de conmutación, el punzonado opcional y el flujo de trabajo desde el desbobinador hasta el bastidor de salida. |
| Los agujeros, tolerancias o materiales requeridos son específicos del proyecto. | Cualquiera de los alcances, después de la definición de prueba. | No seleccione solo por el nombre del modelo; requieren un método de aceptación basado en dibujos. |
Antes de realizar el pedido, la discusión de aceptación debe comparar la configuración propuesta con sus perfiles, orificios, materiales y límites de medidas reales.
La mejor opción de máquina de correas C vs Z es aquella cuyo alcance de conformado, punzonado, corte, cambio y aceptación coincide con sus dibujos y materiales reales, no la que tiene la etiqueta más amplia.
Para trabajos C-only o C/U, haga que los dibujos, los agujeros y las comprobaciones de tolerancia sean precisos. Para trabajos C/Z, agregue una definición de conmutación clara y pruebe ambas familias de perfiles en el plan de aceptación. Ese enfoque mantiene la comparación centrada en los requisitos de la máquina que puede verificar antes de comprarla.
Estas breves respuestas se centran en preguntas sobre la selección de máquinas que afectan los dibujos, las herramientas, el punzonado, el cambio y la aceptación.
Un alcance centrado en C comienza con el dibujo del perfil C o C/U con reborde y sus dimensiones, orificios y límites de aceptación.
El alcance AC/Z también debe definir los rangos de perfiles C y Z y cómo la línea propuesta cambia entre esas familias de perfiles.
No siempre; Un ejemplo de la línea CZ que figura en la lista indica que puede producir diferentes tamaños de correas C y Z sin cambiar los rodillos o espaciadores, pero esa afirmación se aplica a esa configuración y aún debe verificarse con sus dibujos.
Los orificios o muescas preperforadas pueden afectar el paso del perfilado y los requisitos de potencia, y el comprador también debe definir el alcance del punzonado y la aceptación de los orificios antes de comparar cotizaciones.
NEN-EN 10162:2003 es una referencia relevante del alcance de tolerancia para secciones laminadas en frío producidas en máquinas perfiladoras, incluidas las secciones transversales C y Z dentro de su alcance declarado.
No. ANSI/SDI AISI S100-24 aborda el diseño de miembros estructurales de acero conformados en frío dentro de su alcance establecido; no prueba la producción o el resultado de aceptación de una máquina de correas en particular.
Enviar dibujos de perfil, espesor del material, radio de curvatura interior, dibujos de agujeros, longitudes de corte, expectativas de tolerancia y comprobaciones de aceptación; para la producción C/Z, incluya tanto las familias de perfiles como el rango de tamaños.
Pregunte qué incluye el reclamo: cambios de rodillo o espaciador, ajuste de ancho, cambio de familia de perfiles, programa de punzonado, longitud de corte, receta de controles y la parte medida que confirma que el cambio está completo.


