


La recuperación elástica en el perfilado debe discutirse antes de la aprobación de las herramientas porque el perfilado dobla la tira de manera incremental a través de matrices de rodillos sucesivos y el control del retorno elástico depende del material, la geometría, las herramientas, la lubricación, la condición de la bobina y la rigidez del equipo. Los compradores deben pedir a los proveedores que conecten esas entradas con el programa de pases, la estrategia de sobreflexión, el enfoque de corrección y el plan de validación en lugar de aceptar una garantía general de que se manejará el springback.
¿Qué significa el springback en la adquisición de perfilado?
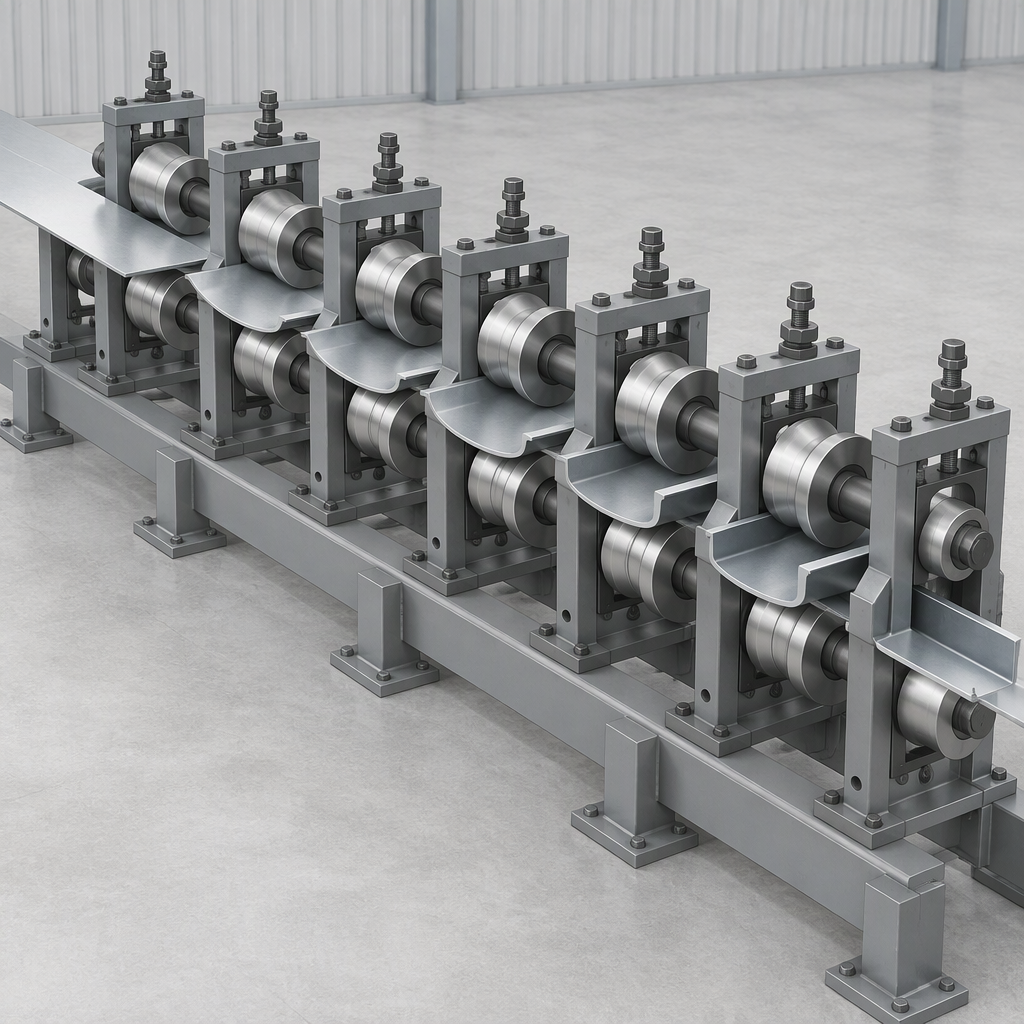
En términos de adquisiciones, la recuperación elástica del perfilado es la recuperación dimensional que se debe anticipar cuando una tira se dobla a través de una secuencia de soportes de rodillos, por lo que la discusión con el proveedor debe comenzar con cómo el proceso compensará el perfil, el material y las condiciones de producción.
La guía de perfilado AHSS describe el perfilado como un doblado incremental mediante matrices de rodillos emparejadas sucesivas y señala que el enfoque incremental puede ayudar a compensar el retroceso cuando el proceso se diseña alrededor del material y el perfil.
Un estudio de recuperación elástica del perfilado revisado por pares identifica el incremento del ángulo de formación, el espesor de la hoja, el límite elástico del material, el número de pasadas y los rodillos de corrección como variables que pueden afectar el ángulo de recuperación elástica resultante.
Para un comprador, la cuestión práctica no es si existe recuperación elástica; se trata de si el proveedor puede explicar las suposiciones detrás del diseño de las herramientas, el diseño del paso, los puntos de medición y los criterios de aceptación para el perfil que pretende fabricar. Una buena revisión técnica trata la recuperación como un tema de control de diseño compartido, no como un ajuste de último momento después de construir la línea.
Los factores que los compradores deberían poner sobre la mesa primero
Antes de que un proveedor hable sobre el control de la recuperación elástica, los compradores deben proporcionar o solicitar una discusión sobre el límite elástico, el espesor, el radio de curvatura, el número de pasadas de formación, la distribución de sobreflexión, la condición de las herramientas, la lubricación, las imperfecciones de la bobina y la rigidez del equipo.
| Entrada para revisión | Por qué pertenece a la primera reunión con proveedores | Pregunta del comprador |
|---|---|---|
| Resistencia y espesor del material | Las investigaciones informan que el ángulo de recuperación aumentó con el límite elástico del material y disminuyó con el aumento del espesor de la lámina en las condiciones estudiadas. | ¿Qué valores de certificado de materiales o rangos de grados se utilizarán para los supuestos de diseño de pasadas y herramientas? |
| Radio de curvatura y geometría del perfil. | La guía AHSS identifica los requisitos de perfil y radio de curvatura como factores en las discusiones sobre recuperación elástica para secciones laminadas. | ¿Qué curvaturas del perfil se espera que necesiten mayor compensación o atención de medición? |
| Recuento de pases y secuencia de formación. | El estudio publicado informa que aumentar el número de pasadas redujo la recuperación elástica en las condiciones probadas. | ¿Cómo divide el programa de pasadas propuesto el ángulo total de conformado y qué cambia si cambia el rango de materiales? |
| Condición de herramientas, lubricación y rigidez de línea. | La guía de AHSS incluye la condición de las herramientas, la lubricación y la rigidez del equipo entre los factores prácticos del proceso que pueden influir en las dimensiones formadas. | ¿Cómo definirá el proveedor las condiciones de inspección, lubricación y configuración durante las pruebas de aceptación? |
Para productos de construcción metálicos, como canales, correas, miembros estructurales, perfiles para techos o secciones de molduras, estas entradas deben conectarse al dibujo real y a la pila de tolerancias. Evite revisar la recuperación elástica como un valor de ángulo único si la pieza incluye múltiples dobleces, pestañas asimétricas, relieves, agujeros u operaciones de corte posteriores.
Preguntas que hacer sobre curvatura excesiva, pasadas y rollos de corrección
Los compradores deben preguntar cómo distribuirá el proveedor el ángulo de conformado, dónde se espera que se doblegue, si se proponen rodillos correctores y cómo se verificarán esas opciones para el material y perfil especificados.
- Comience con el dibujo del perfil. Pídale al proveedor que identifique las curvas, los radios y las dimensiones más sensibles al retroceso en lugar de discutir la compensación en términos generales.
- Revise la distribución del ángulo de formación. Un estudio revisado por pares vincula el incremento del ángulo de formación y el conteo de pases con el comportamiento de recuperación, por lo que el cronograma de pases debe ser parte de la conversación técnica.
- Pregunte dónde se utiliza la sobreflexión. La guía AHSS describe la distribución de sobreflexión como un factor de proceso relacionado con la recuperación elástica en el perfilado.
- Discuta las tiradas de corrección. Las investigaciones informan que los rodillos de corrección redujeron la recuperación elástica en las condiciones de perfilado estudiadas, por lo que los compradores deben preguntar qué corrigen, dónde se colocan y cómo se controlan los límites de ajuste.
- Definir medición y aceptación. Pregunte qué secciones, ángulos, anchos y controles de torsión o curvatura se medirán durante las pruebas y confirme que el método coincida con el dibujo del producto.
No trate un mayor número de pases, una mayor sobreflexión o una propuesta de tirada de corrección como automáticamente mejor. El enfoque correcto depende de la gama de materiales, la forma del perfil, el diseño de la línea, el diseño de las herramientas y el método de aceptación. Pídale al proveedor que le explique la compensación en términos de su perfil, no como una regla universal.
Cómo discutir la simulación y la validación sin exagerar
La simulación es útil cuando el modelo del material y el método de validación se ajustan al material que se está formando; Los compradores deben preguntar qué supuestos materiales se utilizan y cómo se comparará la predicción con pruebas o piezas de muestra.
Un estudio de acceso abierto sobre la recuperación elástica de la aleación de magnesio AZ31 informa que la anisotropía y la asimetría de tensión-compresión pueden afectar materialmente la predicción de la recuperación elástica de elementos finitos, y que confiar únicamente en suposiciones convencionales sobre propiedades de tracción puede crear errores de predicción para esa aleación.
La página del artículo del Journal of Mechanical Science and Technology respalda la discusión de variables del proceso como el ángulo de formación, el espesor, el límite elástico, el número de pasadas y los rodillos de corrección, pero las decisiones del comprador aún deben estar vinculadas al método de validación del proveedor para la pieza real.
Para los perfiles de construcción de acero, el hallazgo de la simulación de aleación de magnesio debe usarse como una advertencia sobre el modelado de materiales, no como prueba de que cada perfil de acero necesita el mismo modelo de material. Pregunte si los datos de simulación del proveedor coinciden con el grado especificado, el rango de espesor, la variabilidad de la bobina y los resultados de las pruebas medidas.
Las preguntas de validación útiles incluyen: ¿Qué datos de materiales se ingresarán? ¿Las propiedades se toman de un certificado, una base de datos de proveedores o pruebas? ¿Qué dimensiones se compararán después del formado? ¿Cuál es el plan si la primera parte de la prueba vuelve a salir del objetivo? Estas preguntas mantienen a la simulación en el papel que le corresponde: una herramienta de diseño y reducción de riesgos, no una garantía independiente.
No ignore el material entrante y la condición de la bobina.
La condición de la bobina entrante es importante porque la guía AHSS identifica las imperfecciones de la bobina y la variabilidad del material, junto con problemas residuales relacionados con la tensión, como el juego de la bobina, la ballesta y la curvatura, como influencias en las dimensiones del rollo formado.
| Condición entrante | Qué puede cambiar en la conversación sobre recuperación elástica | Acción del comprador |
|---|---|---|
| Juego de bobinas o ballesta. | La forma de la tira preexistente puede afectar el seguimiento del perfil y el aspecto de las dimensiones después del formado. | Pregunte cómo se inspeccionará la forma de la bobina entrante y cómo se separarán los problemas de recuperación elástica relacionados con las herramientas. |
| Comba | La curvatura puede influir en el seguimiento de la línea y la consistencia dimensional en productos laminados. | Defina los límites de las bobinas entrantes y decida quién evalúa el material fuera de límite antes de las pruebas. |
| Esfuerzos residuales y variabilidad del material. | La guía AHSS incluye efectos relacionados con la tensión residual y la variabilidad del material entre las consideraciones prácticas para el perfilado. | Pregunte si la propuesta supone una gama limitada de materiales o cubre todas las especificaciones de compra. |
| Especificación de material poco clara | Un proveedor no puede convertir de manera responsable un grado, una tolerancia de espesor o una condición de recubrimiento desconocidos en un plan confiable de control de recuperación elástica. | Proporcione los requisitos de grado, rango de espesor, recubrimiento, dibujo y tolerancia antes de solicitar suposiciones finales sobre herramientas. |
Los equipos de adquisiciones deben alinear las compras, la ingeniería de procesos y el control de calidad antes de la revisión del proveedor. Si la gama de bobinas de producción es más amplia que la bobina de muestra utilizada para las pruebas, pregunte cómo se manejará esa diferencia en las instrucciones de configuración y los criterios de aceptación.
Lista de verificación del comprador para revisiones técnicas de proveedores
Las señales de alerta incluyen una propuesta que no solicita datos del material, no analiza el cronograma de pasadas o la sobreflexión, ignora la condición de la bobina, trata la simulación como una garantía u ofrece una promesa de tolerancia sin validación específica del perfil.
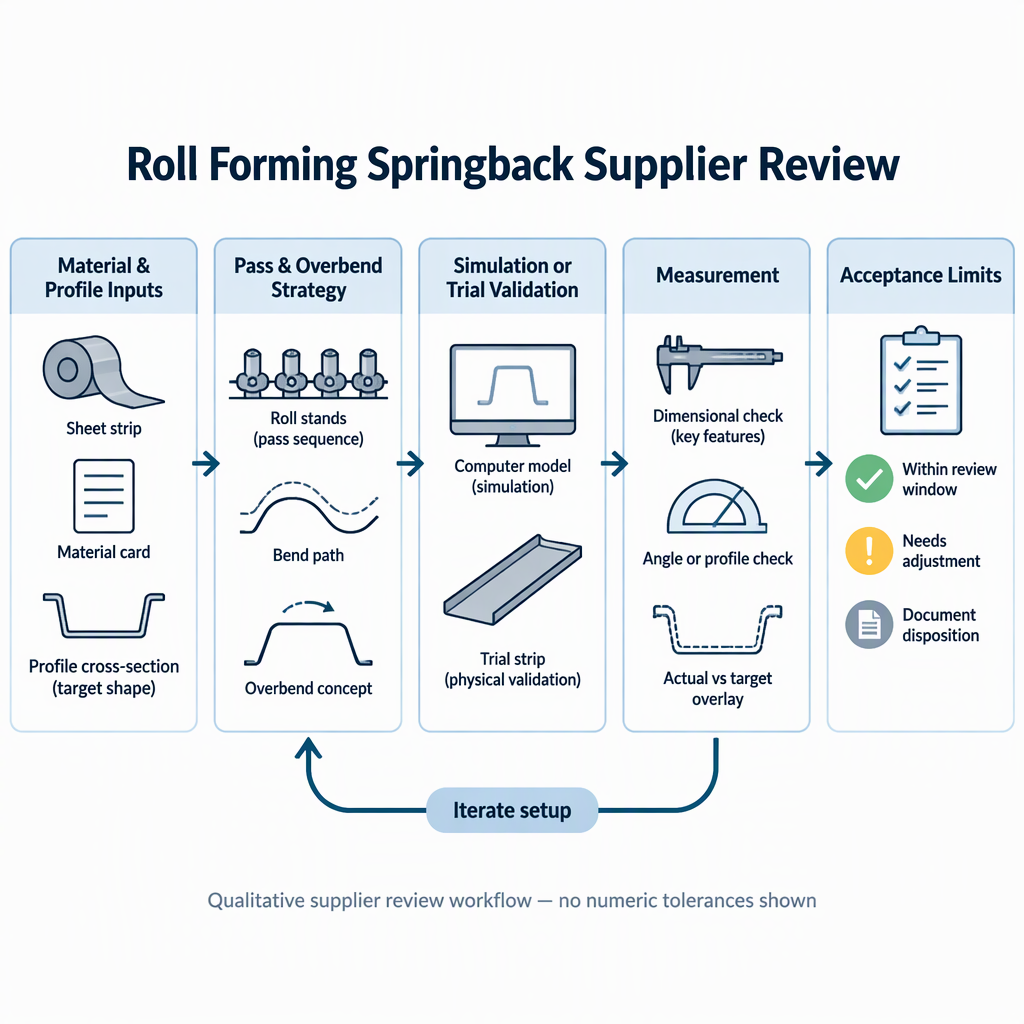
- Proporcione el dibujo del perfil, los radios de curvatura, el rango de espesor, el rango de grados y las verificaciones dimensionales requeridas antes de solicitar una propuesta de control de recuperación elástica.
- Pregunte cómo se consideran el incremento del ángulo de formación, el recuento de pasadas y los rodillos de corrección en el proceso propuesto por el proveedor.
- Pregunte cómo se distribuye el exceso de curvatura y cómo se ajustará el diseño de la herramienta si las piezas de prueba no cumplen con el dibujo.
- Pregunte cómo se gestionan la lubricación, el estado de las herramientas y la rigidez del equipo durante los procesos de prueba y aceptación.
- Pregunte cómo se evaluarán el conjunto de bobinas entrantes, la ballesta, la curvatura, la tensión residual y la variabilidad del material antes de culpar a las herramientas.
- Si se utiliza simulación, pregunte qué modelo de material se utiliza y cómo se validará el resultado de la simulación con mediciones.
- Registre quién es el propietario de cada decisión: especificación del material del comprador, diseño de herramientas del proveedor, medición de prueba y aprobación de aceptación.
| Si el proveedor dice... | Pregunte a continuación... | Por qué es importante |
|---|---|---|
| "El Springback será compensado en herramientas." | ¿Qué curvaturas reciben sobreflexión y cómo se relaciona eso con la resistencia, el espesor, el radio de curvatura y el diseño de la pasada del material? | La compensación debe ser rastreable hasta el perfil y la gama de materiales. |
| "Más pases lo solucionarán". | ¿Qué calendario de pases se propone y cómo se validará el número de pases del material seleccionado? | Las investigaciones respaldan el recuento de pases como una variable de recuperación, pero no es una garantía independiente. |
| "La simulación predice el resultado". | ¿Qué supuestos materiales se utilizan y cómo las muestras medidas confirmarán o corregirán la predicción? | El modelado de materiales puede afectar la confiabilidad de la predicción, especialmente cuando la anisotropía o el comportamiento asimétrico son relevantes. |
Conclusión
Una revisión springback útil termina con aportes claros, una propuesta de proceso razonada y un plan de validación que tanto el comprador como el proveedor pueden comparar con el perfil terminado.
- Comience con la calidad del material, el espesor, el radio de curvatura, la geometría del perfil, la condición de la bobina, la condición de las herramientas, la lubricación y la rigidez de la línea.
- Analice la distribución de los ángulos de formación, el recuento de pasadas y los rodillos de corrección como variables del proceso, no como promesas genéricas.
- Utilice la simulación con cuidado preguntando sobre supuestos materiales y validación medida.
- No apruebe las suposiciones finales sobre herramientas hasta que los requisitos de dibujo, las mediciones de prueba y la responsabilidad por la variación de materiales estén claros.
Preguntas frecuentes sobre el springback del perfilado
Estas preguntas ayudan a los compradores a convertir las preocupaciones sobre el springback en temas prácticos de revisión de proveedores.
¿El perfilado siempre reduce la recuperación elástica en comparación con el doblado por prensa?
No. La guía AHSS admite el perfilado como un proceso de doblado incremental que puede ayudar a compensar el retroceso, pero eso no demuestra una ventaja universal sobre cada caso de doblado por prensa o cada perfil.
¿Qué entradas debo enviar antes de solicitar una respuesta elástica?
Envíe el dibujo, la calidad del material, el rango de espesor, los radios de curvatura, los requisitos de tolerancia, la condición esperada de la bobina y cualquier operación posterior que afecte la aceptación dimensional.
¿Siempre es mejor un mayor número de pases?
No automáticamente. Un estudio revisado por pares informa que más pases redujeron la recuperación elástica en las condiciones estudiadas, pero los compradores aún deben preguntarse cómo se ajusta el programa de pases seleccionado al perfil, material y diseño de línea reales.
¿Todas las líneas deberían utilizar tiradas de corrección?
Los rodillos de corrección pueden ser parte del control de la recuperación elástica, y los informes de investigación redujeron la recuperación elástica con rodillos de corrección en las condiciones estudiadas, pero su necesidad y ubicación deben estar justificadas por el diseño del proceso del proveedor.
¿Puede la simulación reemplazar una prueba?
La simulación no debe sustituir la validación medida de una decisión de compra. Las suposiciones materiales pueden afectar la predicción, por lo que los compradores deben preguntarse cómo se compararán los resultados simulados con las muestras formadas.
¿Por qué discutir el estado de la bobina si el problema son las herramientas?
El juego de bobinas, la ballesta, la curvatura, las tensiones residuales y la variabilidad del material pueden influir en las dimensiones formadas, por lo que se debe revisar el material entrante antes de asignar todas las desviaciones dimensionales a las herramientas.
¿Puede un proveedor garantizar una tolerancia de recuperación específica antes de ver mi perfil?
Los compradores deben tener cuidado. Un compromiso de tolerancia específico necesita el dibujo, la especificación del material, los supuestos de diseño de la herramienta, el método de medición y el plan de validación de la pieza que se compra.


