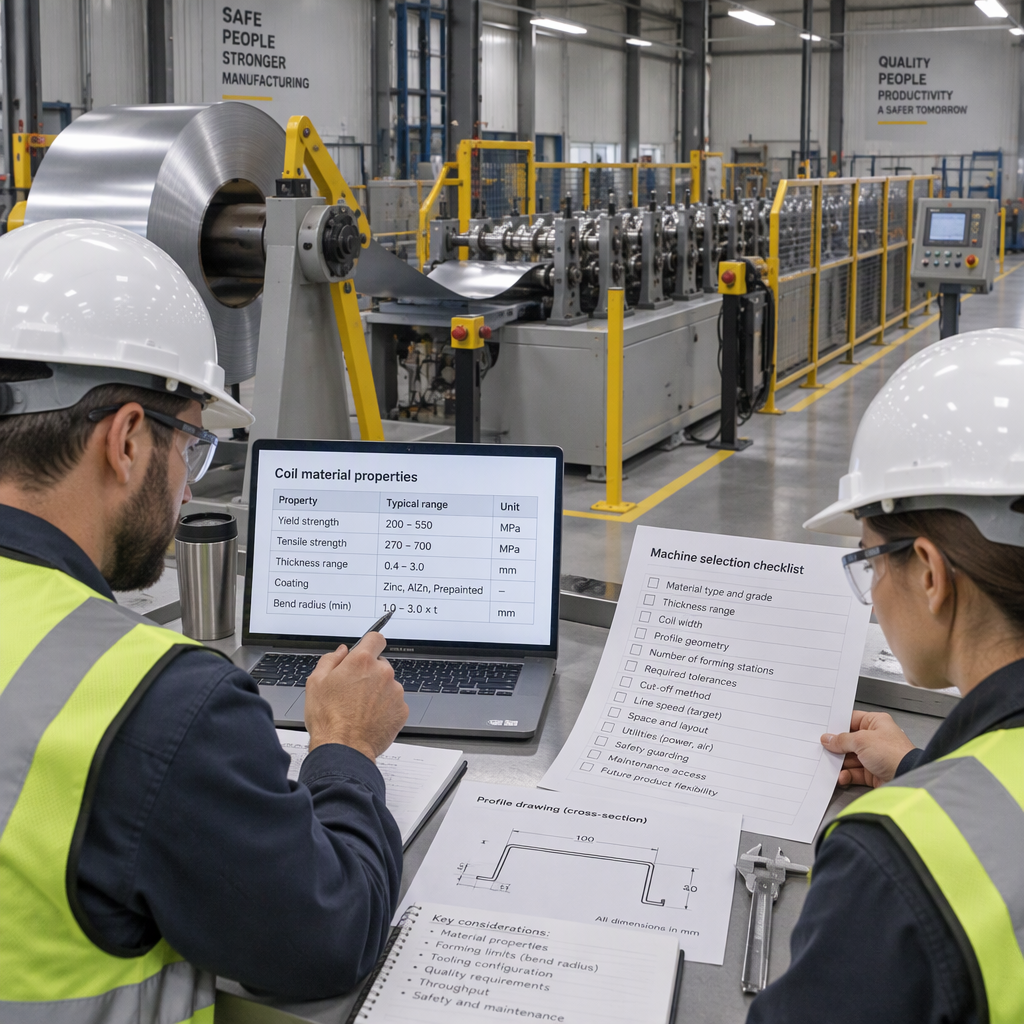
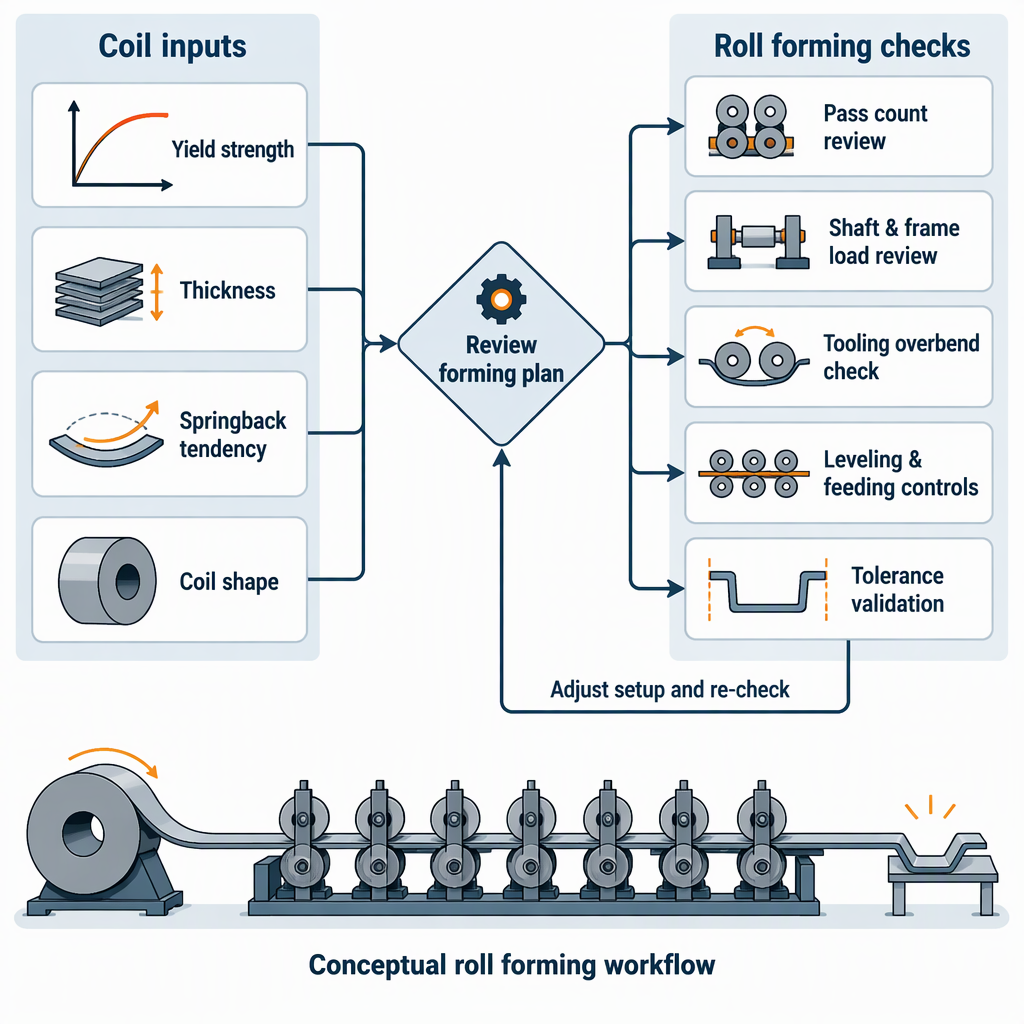
Las propiedades del material de la bobina deben tratarse como datos de entrada para la selección de la máquina, no solo como datos de compra: la calidad y el espesor del acero afectan la carga de conformado y el diseño de paso, un mayor límite elástico y endurecimiento por trabajo aumentan el riesgo de recuperación elástica , y las condiciones de la forma de la bobina, como la curvatura, la ballesta, el conjunto de bobinas y la hebilla central, pueden afectar la estabilidad dimensional antes de que la tira llegue a los soportes de formación..
Por qué las propiedades de la bobina cambian los requisitos de la máquina perfiladora
La selección de la máquina para el perfilado cambia con las propiedades de la bobina porque la línea debe doblar incrementalmente la tira a través de troqueles sucesivos mientras se mantiene la fuerza, la alineación, la complejidad del perfil y el control dimensional dentro de la ventana del proceso.
Las pautas de perfilado de las Directrices AHSS describen el perfilado como un proceso que utiliza matrices de rodillos sucesivos para formar bobinas o tiras en el perfil final, y el número de pares de rodillos depende del grado de la hoja, la complejidad del perfil y el diseño del laminador.
Para los compradores de equipos, eso significa que un cambio de bobina no es sólo una sustitución de materia prima. Una bobina de mayor resistencia puede requerir más fuerza de conformado, un programa de pasada diferente, un soporte de herramientas más fuerte y una mirada más cercana a los supuestos del eje, el marco y la transmisión. La guía de AHSS también señala una regla general de que la fuerza es proporcional a la resistencia del material y al espesor al cuadrado, por lo que pequeños cambios de espesor pueden ser importantes cuando el grado ya es exigente.
Límite elástico, recuperación elástica y control dimensional
El límite elástico es importante porque la formación permanente comienza solo después de que el material excede su límite elástico, y un límite elástico más alto es un factor fundamental al estimar la recuperación elástica relativa.
La definición de límite elástico de las Directrices AHSS explica el límite elástico como el nivel de tensión en el que comienza la deformación plástica y conecta el límite elástico con la estimación del retorno elástico.
La guía de recuperación elástica de las Directrices AHSS describe la recuperación elástica como un alivio de la tensión elástica después del conformado y señala que la recuperación elástica aumenta con un mayor límite elástico del acero y un endurecimiento por trabajo o tensión de flujo.
Rango de bobina familiar o de menor resistencia
Cuando el límite elástico y el endurecimiento por trabajo son menores, el riesgo de recuperación elástica generalmente es más fácil de controlar para la misma forma y espesor de pieza.
Las discusiones sobre máquinas pueden centrarse en el diseño de paso normal, las expectativas de tolerancia y si la misma gama de bobinas ya se ha probado en perfiles similares.
Gama de bobinas nuevas o de mayor resistencia
Cuando el límite elástico y la tensión de flujo aumentan, la recuperación elástica puede convertirse en un problema de precisión dimensional mayor después del conformado.
Las discusiones sobre la máquina deben incluir la estrategia de sobredoblado, el margen de diseño del rollo, la planificación de pruebas y cómo el proveedor validará las dimensiones del perfil en todos los lotes de bobinas.
La variabilidad del límite elástico también importa: la guía de perfilado AHSS identifica el límite elástico y el esfuerzo de flujo como características importantes del acero para el control dimensional, y la variabilidad limitada del límite elástico respalda dimensiones de piezas y ubicaciones de orificios previamente perforados más consistentes.
Espesor, radio de curvatura y carga de formación
El espesor y el radio de curvatura afectan los requisitos del equipo porque la carga de formación aumenta con el espesor, mientras que las curvaturas cerradas o complejas pueden aumentar el número de pasadas y la precisión requerida de las herramientas de rodillo.
Condición de la bobina o del perfil
Implicaciones en la selección de la máquina
Verificación del comprador
Mayor resistencia del material
Pueden actuar fuerzas de formación más elevadas sobre los rodillos y los marcos.
Pregunte cómo la línea citada tiene en cuenta el rango de grados, no sólo el espesor nominal.
Mayor espesor
La fuerza de formación puede aumentar considerablemente porque, como regla general, la guía del AHSS señala una relación de resistencia y espesor al cuadrado.
Confirme las suposiciones sobre eje, bastidor, transmisión y herramientas para el espesor máximo.
Geometría de perfil más compleja
Es posible que se necesiten más pares de rodillos según la calidad de la hoja, la complejidad del perfil y el diseño del laminador.
Revise el recuento de pases propuesto y la secuencia de formación antes de aprobar la compra.
Geometría de curvatura sensible al retroceso
La recuperación dimensional después del conformado puede requerir compensación en herramientas y configuración.
Pregunte cómo se manejarán las sobredobladuras, las piezas de prueba y la validación de tolerancias.
Forma de bobina, planitud y estabilidad de alimentación
El departamento de adquisiciones debe verificar la forma y la planitud de la bobina porque las imperfecciones de la tira entrante pueden convertirse en problemas de alimentación, alineación y perfil terminado, incluso cuando la calidad y el espesor parecen correctos en el pedido del material.
Evalúe la bobina entrante para determinar las condiciones de forma, como la hebilla central, el conjunto de la bobina, la ballesta y la curvatura antes de tratar la bobina como adecuada para una línea de perfilado de precisión.
Conecte la condición de forma observada con posibles desviaciones del perfil, porque la guía AHSS vincula las imperfecciones de la forma de la bobina con posibles curvaturas, torsiones, ensanchamientos, ondas centrales y ondas de borde en productos laminados.
Decida si la línea necesita controles más estrictos del material entrante, capacidad de nivelación, soporte de alimentación mejorado o un acuerdo más estricto con el proveedor de bobinas.
Para piezas preperforadas, revise si la variación de la bobina podría mover las ubicaciones de los orificios después del conformado, especialmente cuando la consistencia del límite elástico y la repetibilidad dimensional son importantes.
Tabla de decisión de selección para requisitos accionados por bobina
Utilice los datos de la bobina para impulsar la conversación sobre especificaciones: cada propiedad del material debe conducir a una pregunta específica sobre máquina, herramientas, alimentación o validación antes de que el comprador compare ofertas.
Entrada de bobina
Por qué es importante
Pregunta sobre especificaciones
Fuerza de producción
La deformación permanente comienza después de que se excede el límite elástico.
¿Qué rango de grados se utilizó para dimensionar el soporte de las herramientas, la secuencia de conformado y las pruebas dimensionales?
Tendencia de recuperación elástica
La recuperación elástica aumenta con un mayor límite elástico y endurecimiento por trabajo para condiciones de piezas comparables.
¿Cómo compensarán las herramientas la recuperación elástica y cómo se verificarán las dimensiones después del conformado?
Rango de espesor
La fuerza de conformado se ve fuertemente afectada por el espesor y la resistencia del material.
¿La línea está especificada para la combinación máxima de espesor y resistencia, no solo para el espesor promedio de la bobina?
Condición de la forma de la bobina
La curvatura, la ballesta, el juego de bobinas y las imperfecciones relacionadas pueden influir en la calidad del perfil.
¿Qué límites de bobina entrante, expectativas de nivelación y controles de alimentación se requieren?
Variabilidad del límite elástico
La variabilidad limitada permite dimensiones de piezas más consistentes y ubicaciones de orificios previamente perforados.
¿Qué datos del certificado de bobina y supuestos de tolerancia entre lotes se deben compartir antes del diseño final?
El perfilado alimentado por bobina se utiliza comúnmente para perfiles largos y secciones complejas, pero esa ventaja general del proceso no elimina la necesidad de hacer coincidir las propiedades de la bobina con el perfil y la tolerancia objetivo previstos.
Lista de verificación de selección para la revisión de especificaciones impulsadas por bobina
Antes de solicitar o aprobar una cotización de formadora de rodillos, brinde a los proveedores suficientes datos sobre la bobina y el perfil para verificar la fuerza, la recuperación elástica, la estabilidad de la alimentación y la repetibilidad dimensional.
Proporcione el grado del acero y el rango de límite elástico, porque el límite elástico define el inicio de la deformación plástica y afecta las estimaciones de recuperación elástica.
Identifique si la familia de materiales es acero dulce, HSLA, AHSS u otro rango de alta resistencia, porque un mayor límite elástico y endurecimiento por trabajo pueden aumentar el riesgo de recuperación elástica.
Indique el espesor mínimo, nominal y máximo para que el proveedor pueda revisar los supuestos de carga de conformado en todo el rango real de bobinas.
Comparta el dibujo del perfil, los radios de curvatura y los objetivos de tolerancia para que el recuento de pasadas y el diseño de los rodillos puedan analizarse en función de la complejidad del perfil.
Describa los problemas conocidos de la forma de la bobina, como la curvatura, la ballesta, el juego de bobinas o la hebilla central, y pregunte qué controles de la bobina entrante se requieren.
Si la tira está preperforada, proporcione las ubicaciones de los orificios y los objetivos de tolerancia para que el proveedor pueda considerar la estabilidad dimensional después del conformado.
Pregunte cómo se probará la compensación de la recuperación elástica, incluidas las piezas de prueba, los puntos de medición y los criterios de aceptación.
Confirme que la cotización se refiere a la combinación de bobina planificada más resistente y gruesa en lugar de un caso nominal conveniente.
Conclusión
El enfoque de compra más seguro es traducir las propiedades de la bobina en requisitos de la máquina antes de comparar ofertas de perfilado.
La resistencia, el espesor, la complejidad del perfil y el diseño del molino influyen en la secuencia de conformado y la carga que deben soportar los rodillos y los marcos.
El límite elástico y el endurecimiento por trabajo influyen en el retorno, por lo que la planificación del control dimensional debe ser parte de la discusión sobre las herramientas y no una ocurrencia tardía.
La forma de la bobina y la consistencia entre lotes también merecen atención porque las imperfecciones de la tira y la variación del límite elástico pueden afectar la calidad del perfil terminado.
Comience la revisión de las especificaciones con datos reales de la bobina, no solo con la categoría del producto.
Pida a los proveedores que verifiquen juntos la resistencia máxima y el espesor.
Incluya la recuperación elástica, la forma de la bobina y la validación de tolerancia en la discusión de compra.
Preguntas frecuentes sobre las propiedades de las bobinas perfiladoras
Estas preguntas de los compradores ayudan a convertir las propiedades de las bobinas perfiladoras en comprobaciones prácticas de selección de equipos.
¿Puede una línea de perfilado procesar bobinas de acero dulce, HSLA y AHSS sin cambios?
No asuma que puede ser así. Un mayor límite elástico y endurecimiento por trabajo pueden aumentar la recuperación elástica, por lo que es posible que sea necesario revisar la misma línea y enfoque de herramientas cuando cambia la familia de materiales.
¿Qué propiedad de la bobina debería comprobar primero el departamento de adquisiciones?
Comience con el límite elástico, el rango de espesor y la especificación completa del grado. El límite elástico define cuándo comienza la deformación plástica, mientras que el espesor afecta la carga de formación.
¿Por qué el espesor es más que un simple número de capacidad?
El espesor interactúa con la fuerza. La guía de perfilado AHSS señala una regla general de que la fuerza es proporcional a la resistencia y el espesor al cuadrado, por lo que se debe verificar la combinación máxima de resistencia y espesor.
¿Cómo afecta el springback a las decisiones sobre herramientas?
El springback es una recuperación elástica después de la formación. Cuando aumenta el riesgo de recuperación elástica, la discusión sobre las herramientas debe incluir el doblado excesivo, la validación de pruebas y la medición de las dimensiones terminadas.
¿Por qué son importantes la comba, la ballesta y el juego de bobinas?
Estas condiciones de forma de la bobina entrante pueden influir en el perfilado y pueden contribuir a la curvatura, torsión, ensanchamiento, onda central u onda de borde en el perfil terminado.
¿Deberían analizarse los agujeros preperforados antes de seleccionar la máquina?
Sí. La guía AHSS vincula un límite elástico consistente con dimensiones estables y ubicaciones de orificios previamente perforados, por lo que los patrones de orificios y los objetivos de tolerancia deben incluirse en la revisión de especificaciones.
¿Qué debería preguntar un comprador cuando las calidades futuras de las bobinas puedan cambiar?
Solicite al proveedor que defina el grado, el espesor y el rango de perfil aprobados para la línea cotizada y solicite una revisión antes de agregar una bobina más resistente o más gruesa a la producción.
La maquinaria de BMS se estableció inicialmente en 1992. En 2017, nos convertimos en miembro del grupo Xiamen BMS e invirtió 7 fábricas, 6 centros de mecanizado y 1 empresa de estructura de acero en China, que cubre totalmente un área de más de 30000 metros cuadrados.